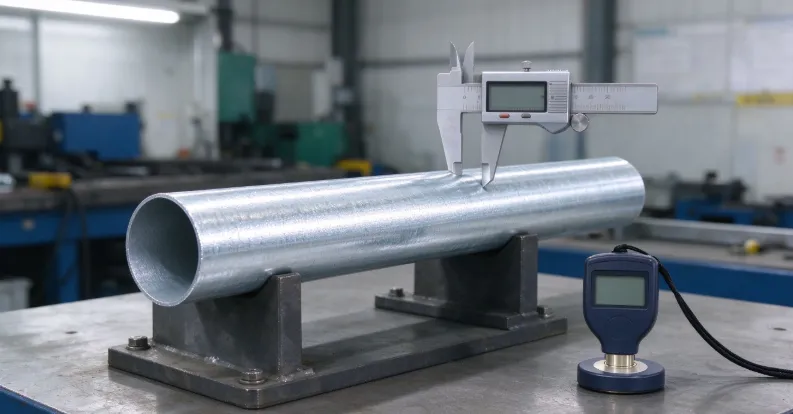
دليل عملية التصنيع الكاملة لأنابيب الصلب الحلزونية الملحومة بالقوس المغمور (SSAW) والمجلفنة بالغمس الساخن
بقلم شنغهاي بانزيجيا للصلب · · 7 دقائق قراءة
مقدمة
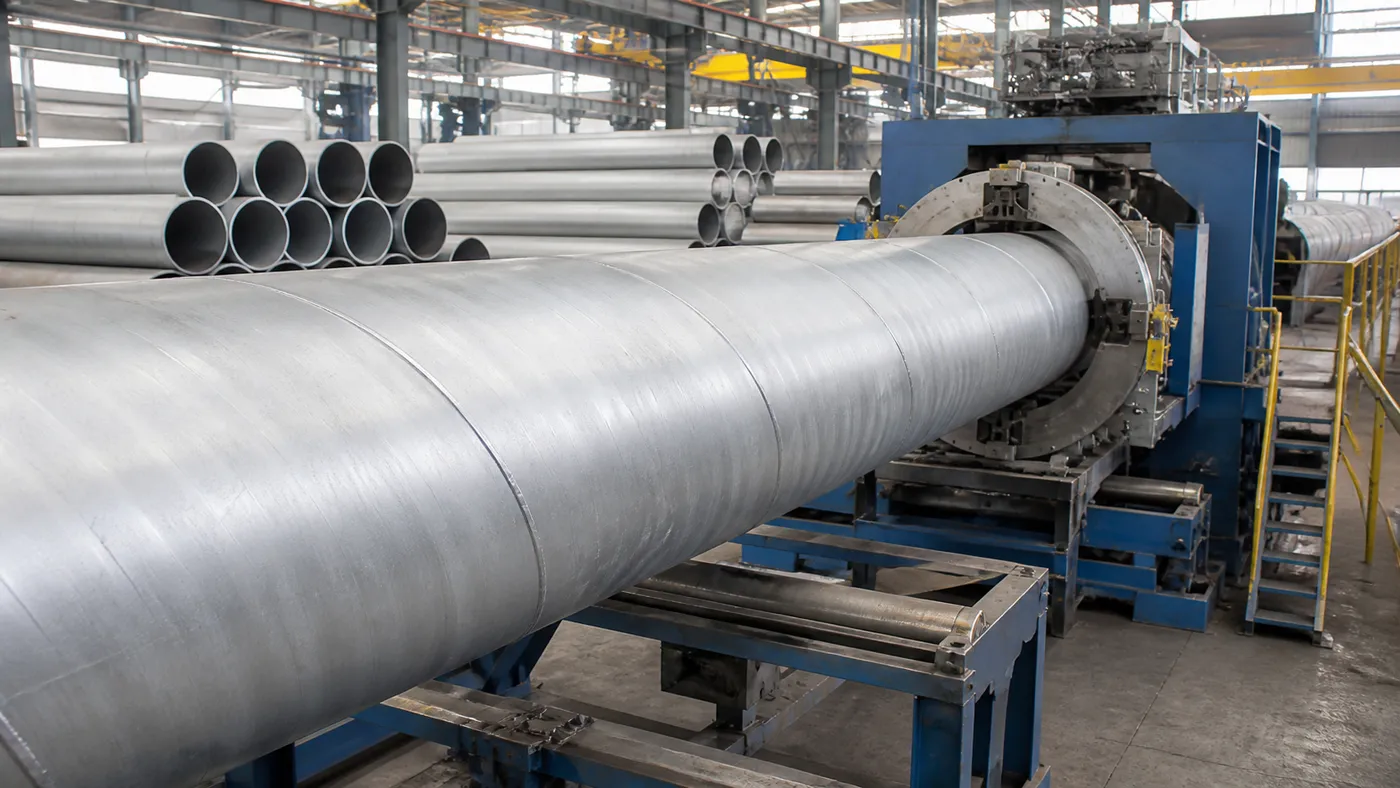
يبدأ تصنيع الأنابيب الحلزونية الملحومة المجلفنة بالغمس الساخن من لفائف صلب مدرفلة على الساخن ومسوّاة، تُشكَّل على البارد إلى قالب أنبوبي حلزوني مستمر، ثم تُلحم على طول الخط الحلزوني باللحام بالقوس المغمور، وأخيراً تُجلفن بالغمس الساخن للحماية من التآكل. وفي أمريكا الشمالية تتوافق العملية كلها مع معايير ASTM A252 وA53 وA139، وفي مناطق أخرى تتبع معايير GB/T 9711 وEN 10219. ولهذا توفر المصانع المؤهلة التي تنتج أنابيب حلزونية مطابقة للمعايير قابلية التبادل في متطلبات المواصفات.
تُصنع أنابيب الصلب الحلزونية الملحومة بالقوس المغمور (وتُختصر عادة SSAW) من لفائف صلب مدرفلة على الساخن أضيق، لا من ألواح سميكة منفردة. وهذا الاختيار هو مفتاح الإنتاج الاقتصادي والفعال للأنابيب كبيرة القطر: إذ يمكن تغذية اللفائف باستمرار إلى وحدة التشكيل لساعات دون توقف لتبديل المادة، بينما تتطلب الأنابيب الملحومة طولياً المصنوعة من الألواح تحميل لوح جديد لكل أنبوب.
اللفة نفسها منتج مدرفل على الساخن، يُنتج في درجات حرارة أعلى من درجة إعادة تبلور الصلب، ثم يُبرد ويُلف ويُنقل إلى مصنع الأنابيب الحلزونية. وتتم كل العمليات اللاحقة — التشكيل واللحام والمعايرة — عند درجة حرارة الغرفة أو قريباً منها. لذلك، من الناحية الفنية، فإن تشكيل الأنبوب الحلزوني عملية تشكيل على البارد تُجرى على مادة أساسية مدرفلة على الساخن، وتشترك في المبادئ نفسها مع خطوط القص بالطول والتقطيع الطولي التي تحوّل اللفائف إلى ألواح أو شرائط.
شرح خطوة بخطوة: من اللفة المستوية إلى الأنبوب الدائري
فك اللفة وتجهيز حواف الشريط
بعد فك اللفة، تُغذّى باستمرار إلى الوحدة، وتُوصل بداية ونهاية اللفائف المتتالية باللحام التناكبي لضمان استمرار الخط دون توقف. وقبل بدء التشكيل، تُشغّل حواف الشريط بآلة تفريز الحواف إلى زوايا شطف دقيقة، لأن هندسة الحافة تحدد مباشرة جودة التطابق والانصهار بين الجانبين بعد لف الشريط بشكل أنبوب.
التشكيل الحلزوني
يدخل الشريط رأس التشكيل بزاوية تغذية ثابتة. وهذه الزاوية، لا عرض الشريط وحده، هي التي تحدد القطر الخارجي للأنبوب النهائي. ومع تقدم الشريط حلزونياً باستمرار، تلتقي الحافة الأمامية لكل لفة بالحافة الخلفية للفة السابقة مكوّنة الخط الحلزوني الذي يتم عليه اللحام. وهذه في جوهرها عملية تشكيل بالدرفلة تتبع قوانين التحكم في الأبعاد نفسها التي تحكم كل تشكيل بالدرفلة على البارد: ثني تدريجي متحكم فيه وإزالة المقاطع المستوية المتبقية عند الحواف قبل اعتبار الأنبوب مطابقاً لمواصفات الاستدارة.
اللحام بالقوس المغمور الداخلي والخارجي (SAW)
تستخدم الأنابيب الحلزونية عملية لحام بالقوس المغمور من الجانبين، حيث يكون القوس مغموراً تحت طبقة من مسحوق الصهر أثناء اللحام، فينتج لحاماً نظيفاً عميق الاختراق بأقل قدر من التناثر. ولأن خط اللحام يمتد حلزونياً بدلاً من أن يسير مستقيماً على محور الأنبوب، يكون الطول الكلي للحام في الأنبوب الحلزوني عادة أطول بنسبة 30% إلى 100% من أنبوب ملحوم طولياً بالطول نفسه — وهي مقايضة في العملية من أجل الإنتاج المستمر لأنابيب كبيرة القطر من لفائف ضيقة نسبياً.
القطع بالطول بالمنشار الطائر
تعمل آلة قطع بمنشار طائر متحرك بالتزامن مع الأنبوب المتحرك، فتقطعه بأطوال محددة دون إيقاف خط التشكيل، مما يتيح لمصنع الأنابيب الحلزونية العمل بشكل مستمر لا على دفعات. ثم تُنقل مقاطع الأنابيب المقطوعة خارج الخط للفحص والتشطيب.
فحص اللحام والأبعاد
يُفحص كل خط لحام بالموجات فوق الصوتية (UT) أو بالتصوير الإشعاعي (الأشعة السينية) أو بكليهما حسب المواصفات والاستخدام النهائي؛ وتتطلب خطوط الأنابيب الحاملة للضغط أيضاً اختبار ضغط هيدروستاتيكي على كامل الطول. وتُقاس البيضاوية وسماكة الجدار والاستقامة مقابل التفاوتات المسموح بها في المعايير المعمول بها — وهذه المقاييس الثلاثة هي أيضاً المعايير الأساسية لجودة كل عمليات التشكيل على البارد. ويُعد التحكم في انحراف البيضاوية ضمن نحو 1% من قطر الأنبوب، والترقق الموضعي للجدار ضمن نسبة مئوية من خانة واحدة من السماكة الاسمية، معياراً روتينياً لضبط الجودة الصارم في خطوط التشكيل القياسية.
المعايرة وتسوية النهايات والشطف والفحص النهائي
يمر الأنبوب عبر أسطوانات معايرة لتصحيح عدم الاستدارة البسيط المتبقي من التشكيل، وتخضع نهاياته للتسوية والشطف لضمان تعامدها مع المحور من أجل اللحام في الموقع أو الوصل الميكانيكي. وقبل النقل إلى الجلفنة، يُكمل الاختبار الهيدروستاتيكي النهائي والفحص البصري جميع مراحل إنتاج الأنبوب الأسود.
الجلفنة بالغمس الساخن: تحويل الأنابيب السوداء إلى أنابيب مقاومة للتآكل
الجلفنة عملية تشغيل مستقلة، وليست منتجاً جانبياً لمصنع الأنابيب، وتتبع المبادئ الأساسية نفسها لجلفنة العناصر الإنشائية الأخرى بالغمس الساخن. يخضع الأنبوب لإزالة الشحوم ثم التخليل الحمضي لإزالة القشور والصدأ ثم الشطف والغمس في مادة الصهر والتجفيف، قبل غمره كلياً في حوض زنك منصهر. وتُحفظ حرارة الحوض عادة بين 450 °م و470 °م، مع نسبة زنك لا تقل عن 98.5%، وإضافة كمية صغيرة من الألومنيوم لتعزيز تكوين طبقة نظيفة جيدة الالتصاق.
ولأن الجلفنة تتم بعد تشكيل الأنبوب ولحامه وقطعه وفحصه بالكامل (لا قبل التشكيل كما في اللفائف المجلفنة مسبقاً)، تغطي طبقة الزنك الأنبوب النهائي كله، بما في ذلك أوجه النهايات المقطوعة وخط اللحام بأكمله. وهذا التسلسل أكثر أهمية للأنابيب من معظم فئات المنتجات الأخرى، لأن أضرار التآكل في الخدمة الفعلية تكون أشد ما تكون إذا وُجدت فجوات في الطلاء عند النهايات المقطوعة وخطوط اللحام.
مقارنة بين الأنبوب الحلزوني الملحوم بالقوس المغمور (SSAW) والأنبوب الملحوم طولياً
عامل المقارنة
أنبوب حلزوني ملحوم بالقوس المغمور (SSAW)
أنبوب ملحوم طولياً (LSAW / ERW)
المادة الخام الأولية
لفائف مدرفلة على الساخن أضيق
ألواح سميكة عريضة (LSAW) أو لفائف (ERW)
طريقة الإنتاج
إنتاج مستمر؛ اللفائف موصولة طرفاً بطرف
إنتاج على دفعات (ألواح سميكة) أو مستمر (لفائف للأقطار الصغيرة)
الطول الكلي للحام لكل أنبوب
أطول بنسبة 30%–100% (لحام حلزوني)
أقصر (لحام طولي مستقيم واحد)
نطاق القطر العملي
يمكن إنتاج أقطار كبيرة جداً من لفائف أضيق
الأقطار الكبيرة تتطلب ألواحاً سميكة عريضة جداً
سيناريوهات الاستخدام المعتادة
خوازيق أنبوبية، خطوط مياه/غاز رئيسية، أعمدة إنشائية
خطوط نقل عالية الضغط، عناصر إنشائية حاملة حرجة
ميزة التكلفة في الأقطار الكبيرة
أكثر جدوى اقتصادية بشكل عام
تزداد تكاليف الألواح السميكة ومناولتها كثيراً مع القطر
مجالات الاستخدام العملي للأنابيب الحلزونية المجلفنة بالغمس الساخن
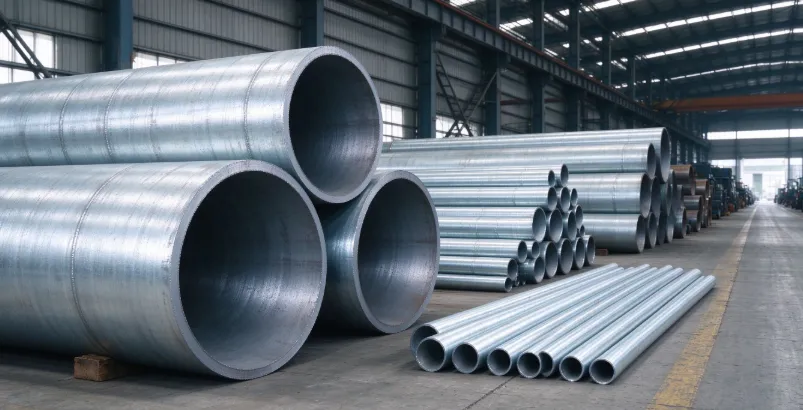
الخوازيق الأنبوبية هي الاستخدام الأكثر ارتباطاً بمعيار ASTM A252 للأنابيب الحلزونية، وتُستخدم عادة في هندسة الأساسات والمنشآت البحرية والجدران الساندة، حيث يعمل الأنبوب نفسه خازوقاً حاملاً مدقوقاً أو محفوراً. وفي هذه الاستخدامات تطيل الجلفنة عمر الخدمة كثيراً، لأن الخوازيق تبقى على تماس مستمر مع التربة أو الماء طوال عمر المنشأة مع فرصة شبه معدومة لإعادة الطلاء.
وتمثل خطوط نقل المياه والغاز والسوائل العامة مجالاً رئيسياً آخر، حيث تتبع الخدمة منخفضة الضغط معيار ASTM A139، وتتبع مواصفات نقل النفط والغاز معيار API 5L. كما تُستخدم الأنابيب الحلزونية المجلفنة على نطاق واسع في الأعمدة الإنشائية وقوائم حواجز الحماية والبنية التحتية الزراعية — وهي سيناريوهات يكون فيها إنتاج أنابيب كبيرة القطر مقاومة للتآكل من اللفائف أكثر اقتصاداً بكثير من استخدام الألواح السميكة.
الأسئلة الشائعة
1. هل مقاومة الأنبوب الحلزوني الملحوم بنفس مقاومة الأنبوب الملحوم طولياً؟
نعم. عند الإنتاج وفق المعايير نفسها، لا يقلل خط اللحام الحلزوني بحد ذاته من مقاومة الأنبوب. فالمقاومة تعتمد على رتبة الصلب وسماكة الجدار وجودة اللحام، وتبقى مواصفات هذه المؤشرات وطرق فحصها واحدة بصرف النظر عن اتجاه خط اللحام.
2. لماذا يكون طول اللحام في الأنبوب الحلزوني أطول منه في الأنبوب الطولي؟
لأن خط اللحام يتبع مساراً حلزونياً على طول الأنبوب بدلاً من أن يسير مستقيماً محورياً، فيحتاج أنبوب بالطول نفسه إلى لحام خطي أطول بالتناسب لإكمال الإغلاق. وهذه مقايضة مباشرة في العملية من أجل الإنتاج المستمر لأنابيب كبيرة القطر من لفائف أضيق بكثير من محيط الأنبوب.
3. هل تسبب الجلفنة بعد اللحام مشكلات عند خط اللحام؟
لا، بشرط أن يكون خط اللحام قد اجتاز فحص الجودة. فالزنك المنصهر لا يميز بين المعدن الأساسي ومعدن اللحام — وطالما كان السطح نظيفاً ومعالجاً بمادة الصهر بشكل صحيح فسيغطيه بانتظام. ولهذا بالضبط توفر الجلفنة بعد التصنيع الكامل (لا قبل التشغيل) حماية أفضل للمنتجات الملحومة.
4. ما الذي يحدد قطر الأنبوب النهائي في مصنع الأنابيب الحلزونية؟
تحدده زاوية التشكيل التي تدخل بها اللفة رأس التشكيل، لا عرض اللفة. فالعرض نفسه يمكن أن ينتج أنابيب بأقطار مختلفة بتعديل زاوية التغذية، وهذا أحد أسباب قدرة مصنع الأنابيب الحلزونية على تغطية نطاق واسع من الأقطار بعدد محدود من مواصفات اللفائف.
الخلاصة: اختر الأنابيب الحلزونية بناءً على العملية، لا على السعر فقط
عملية التصنيع هي ما يحدد فعلاً ما إذا كان الأنبوب الحلزوني المجلفن بالغمس الساخن يلبي متطلبات الأداء المحددة: جودة لفة المادة الخام، وتحكم وحدة المصنع في التشكيل، وسلامة خط اللحام المتحقق منها باختبار حقيقي (لا بالاعتماد على شهادة وحدها)، والجلفنة المنفذة بعد التصنيع (لا قبله). وهذه التفاصيل أهم بكثير من المحتوى الأساسي في المواصفات القياسية، ويستحق أن تطلب من المورد شرحها بالتفصيل أثناء الشراء، بدلاً من افتراض أن كل الأنابيب الحلزونية ذات الأسعار المتقاربة مصنوعة بالمعيار نفسه.
*جزء من العمليات المذكورة أعلاه مأخوذ من دليل العمليات الخاص بشركتنا.
هل تحتاج هذا الصلب لمشروعك؟
أرسل المواصفات والكمية وميناء الوصول، وسيعد فريق المبيعات عرض سعر.
معظم طلبيات أنابيب الصلب الفاشلة لا تبدأ بعطل كبير، بل تبدأ بطلب عرض سعر مختصر: «نحتاج 200 طن أنابيب غير ملحومة مجلفنة. أفضل سعر.» هذا يكفي التاجر ليرسل رقماً، لكنه لا يكفي…
يرى المشتري كلمتين في عرض السعر — «غير ملحوم» و«مجلفن» — فيسهل عليه أن يفترض أن هذا المنتج هو الخيار الأكثر أماناً. ليس تماماً. فهاتان الميزتان تحلّان مشكلتين مختلفتين. الأنبوب غير الملحوم يزيل…
أمر الشراء الذي لا يذكر سوى «أنبوب دائري مجلفن» يترك مجالاً واسعاً للتأويل. فلا يزال المورد بحاجة إلى معرفة القطر المطلوب وسماكة الجدار ورتبة الصلب ومسار تصنيع الأنبوب والطلاء…