镀锌无缝钢管:额外的技术要求在哪些场合物有所值
买方在报价单上看到“无缝”和“镀锌”两个词,很容易认定这就是最稳妥的选择。其实不尽然。这两个特点解决的是不同的问题:无缝管去掉了……
阅读全文 →
发送规格、目的地和目标数量,获取针对订单的报价。
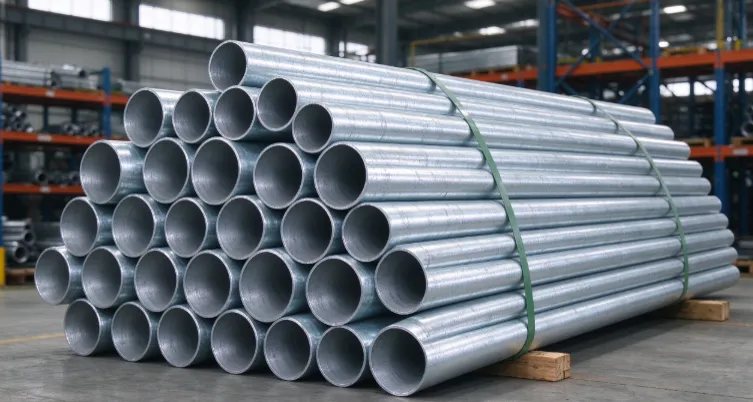
大多数失败的钢管订单并不是从严重事故开始的,而是从一份过于简短的询价单开始的。
“需要200吨镀锌无缝管,报最低价。”
这足以让贸易商报出一个价格,却不足以让生产厂家准确知道该生产、检测和镀锌什么产品。等到缺失的细节——钢级、壁厚等级、镀锌工艺路线、管端加工、检验证书、标识——逐一浮出水面时,买方早已在比较那些根本不是基于同一产品的报价了。
我宁愿花十分钟把技术要求写严谨,也不愿花十天去争论“标准镀锌”到底指的是什么。
镀锌无法挽救选错的钢管。如果基管不符合项目的力学性能、尺寸或检测要求,光亮的锌层只会让错误的材料看起来更像成品。
对于镀锌无缝钢管,应首先明确基管:
· 制造类型:无缝
· 产品标准
· 钢级
· 外径或公称尺寸(NPS)
· 壁厚或壁厚等级(Schedule)
· 长度
· 管端加工
· 要求的检测和认证
然后才应加入镀锌要求。
ASTM A53/A53M-24 标准通常适用,它涵盖A级和B级的S型无缝管,并允许以热浸镀锌状态供货。现行ASTM页面列出的适用范围为NPS 1/8至NPS 26。它还强调了一个买方有时会忽视的问题:公称壁厚只是一个标称值,而实际壁厚可以在标准要求范围内波动。因此,询价单不应依赖“厚壁”这类模糊描述。
在标准适用范围内,A53钢管可用于机械和承压用途,以及普通蒸汽、水、燃气和空气管线;但实际项目在此之上仍可能有主导的管道规范、业主技术规格、法规要求或介质相容性规定。
“ASTM A53镀锌无缝管”只是产品描述,并不是适用于任何压力、温度或化学介质工况的万能许可证。
这是技术上不过关的报价最常蒙混过关的环节之一。
在钢材上施加锌层的方法有好几种。对于严肃的采购来说,单写“镀锌”是不够精确的。如果要求热浸镀锌,就写明热浸镀锌;如果钢管将在自动化生产线上镀锌,就要确保镀层要求与该工艺路线相适应。
我为什么要强调这一点?因为即使是大家熟悉的标准也有其适用边界。
ISO 1461:2022 是关于钢铁制件热浸镀锌层的国际标准。但其公布的适用范围明确排除了在自动化工厂中热浸镀锌的钢管。这并不说明ISO 1461是个不好的标准,而是说明必须在它真正适用的地方使用它。
在实际采购中,“ISO 1461镀锌无缝管”这一说法应当引出一个追问:这批钢管是如何镀锌的?该生产路线适用哪项产品/镀层要求?
仅这一个问题,就能避免大量流于形式的文件往来。
在我们针对钢结构件的常规批量镀锌作业中,工艺远在进入锌锅之前就开始了。钢材依次经过脱脂、酸洗除锈除氧化皮、水洗、助镀剂处理和烘干。只有处理得当的表面,才能与熔融锌稳定地发生反应。
我们的工艺手册对钢结构件采用约450–470°C的实际锌浴温度范围,浸镀时间根据截面厚度和工件情况调整。这些数据是有用的工艺知识,但并不是自动化镀锌钢管的通用验收标准。买方应按照适用的钢管和镀层标准检验成品,而不是试图通过采购订单来指挥镀锌厂操作。
工艺能告诉你的,是缺陷通常从哪里开始。清洗不良会造成漏镀;残留污染物会影响外观和附着力;排锌或搬运不当会留下厚重的锌瘤和粗糙区域。如果供应商无法说明其清洗、助镀、浸镀和检验流程,我不会轻信其对镀层的承诺。
可量化的要求永远胜过形容词。
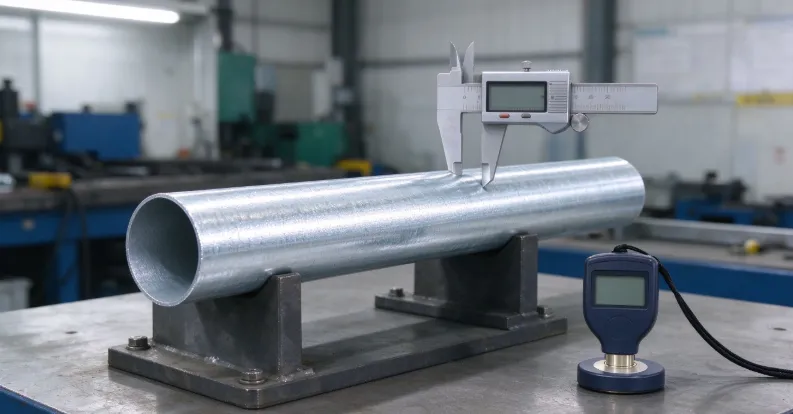
美国镀锌协会(AGA)将磁性测厚仪列为测量热浸镀锌钢锌层厚度的一种简便无损方法。外观检查同样重要,因为它能发现漏镀点、镀层损伤、表面粗糙、排锌不良及其他表面问题。
我们的钢材加工质量流程与切割、成型和防腐工序相同:来料核验、换型后的首件检验、过程巡检、终检和保存质量记录。对于镀锌无缝管,我会围绕钢管产品调整这一流程,而不是生搬硬套通用的钢板检验表格。
询价/检验项目 | 应写明的内容 | 重要原因 | 应索取的证明 |
基管 | 标准、S型、钢级、规格、壁厚/壁厚等级 | 确定镀锌前的实际钢管 | 钢厂质量证明书 |
钢管检测 | 按标准或订单要求进行水压/无损/力学性能试验 | 确认管体合规 | 检测报告或质保书记录 |
镀锌工艺 | 热浸镀锌及生产路线 | 避免与其他锌涂层混淆 | 工艺声明/供应商技术规格 |
镀层验收 | 适用的镀层要求和测量方法 | 把“镀层好”变成可验证的要求 | 厚度读数和外观检验记录 |
管端加工 | 平口、坡口、螺纹、沟槽、带接箍 | 管端加工会影响锌层覆盖 | 最终尺寸/外观检验 |
可追溯性 | 炉号/批号与镀锌批次的对应关系 | 让文件与实物捆包保持对应 | 标识、捆包标签、批次记录 |
包装 | 干燥包装、管端保护、出口捆包要求 | 减少运输损伤和积水受潮问题 | 包装照片/装箱单 |
买方往往期望每一捆钢管出锌锅时都呈现同样的银白色外观,但钢材并不总是配合。
美国镀锌协会指出,钢中的硅和磷含量会显著影响热浸镀锌层的厚度和外观。某些成分组合会产生更厚、更脆的镀层。碳、硫和锰也会有较小的影响。
当你订购特殊无缝钢级或在一个项目中混用多家钢厂的材料时,这一点尤为重要。如果外观很重要,请在生产前告知供应商;如果镀层性能是首要考虑,就不要仅仅因为两个炉号的钢管风化后颜色略有差异而拒收合格材料。
当镀层反应异常时,称职的镀锌厂应复核基材化学成分;称职的买方则应保持炉号可追溯,使这种复核成为可能。
我们的通用防腐手册把盐雾试验列为镀层质量工具之一,盐雾试验在受控的对比试验中确有其用。但我不会用单一的盐雾小时数来直接预测热浸镀锌的使用寿命。
原因在于锌的钝化膜。美国镀锌协会解释说,保护性钝化膜是在干湿交替的自然暴露中形成的。持续潮湿的盐雾条件不能很好地再现这一机制,因此盐雾试验结果不被视为热浸镀锌实际使用寿命的可靠预测指标。
这正说明了为什么采购文件必须比产品宣传册更专业。“500小时盐雾”听起来很精确,但如果没有试验标准、试样状态、合格判定标准以及与实际镀层体系的相关性,它能告诉你的信息可能比你想象的少。
防腐既是技术决策,也是经济决策。AMPP(材料性能保护协会)指出,全球每年腐蚀造成的损失超过2.5万亿美元,而成熟的腐蚀控制措施最多可节省其中35%的成本。这并不意味着你的镀锌钢管能节省35%,而是说明腐蚀管理的规模大到值得进行认真的全寿命周期计算。
对于一个钢管采购包,我会这样比较:
总安装成本 = 基管 + 镀层 + 加工 + 检验 + 运费 + 安装
然后加上项目设计使用期内预计的检修通道、补涂、重新涂装、停产和更换成本。如果维护方便、环境温和,镀锌未必占优;如果系统暴露在外、难以重新涂漆且需要服役多年,经济账可能很快就会改变。
关键在于计算。不要从别人的网站上借来一句“50年寿命”贴到你的项目里。
美国镀锌协会关于Valmont灌溉设备的案例,很好地说明了管道业主为什么有时会从油漆防腐转向热浸镀锌。
根据项目记录,由于农户希望腐蚀的灌溉管道得到更持久的保护,Valmont于1968年开始采用热浸镀锌钢。此后几十年间,镀锌逐步扩展到更多部件。案例显示,在四十年间全球共售出超过17.5万套热浸镀锌灌溉系统。
该协会还记录了对一台1977年4月售出的Valley中心支轴式喷灌机的检查。33年后,其管道、支撑结构和支腿状况良好,锌钝化膜完好,镀锌钢材上没有腐蚀迹象。
同样,资料并未说明这些灌溉管是无缝管,所以我不会用这个案例来宣传无缝管制造。它的价值在于另一方面:这是一个镀锌钢管长期暴露于水和气候中的实地服役案例,而这正是你在决定是否应在钢管采购中纳入防腐措施时值得参考的证据。
你不需要为每一次询价做70页的供应商审核,但确实需要足够的证据,证明报价的产品不只存在于电子表格里。
索取有代表性的钢厂质量证明书、标识样式、镀锌工艺说明和镀层检验记录样本。确认所报规格是常规生产规格,还是需要特殊轧制/穿孔的规格。
对于重要项目,应约定原材料身份核验、首件镀层验收以及见证试验等停止点。具体程度取决于项目风险和订单金额;仅仅因为能检就什么都检,并没有意义。
核对捆包标签与证书是否一致。检查镀层外观、管端状况和尺寸检验结果。确认镀锌后的切割或套丝已按约定处理。确保文件中的炉号和批号与实物一致。
最后这一步听起来再基础不过,但可以避免的索赔往往就出在这里。
不一样,二者是不同的镀锌工艺路线。如果项目要求钢管成型后再进行热浸镀锌,请明确写出,并确认内外表面如何处理和检验。
你可以写一个数字,但这并不能确定完整的验收体系。一份合格的镀层要求还应涵盖抽样、测量方法、外观以及修补或拒收标准。请针对实际的镀锌工艺路线采用适用的产品标准或镀层标准。
基材化学成分、表面状况和镀锌反应都会影响镀层厚度和外观,其中硅和磷的影响尤为明显。仅凭外观并不能可靠地替代厚度、附着力和规格符合性的判断。
文件包至少应与采购订单一致:钢厂质量证明书、要求的检测结果、规定时的镀层检验证明、装箱单以及可追溯的捆包标识。项目特定的第三方检验或证书应在生产前写入订单,而不是等货物备好后再提出。
一份好的镀锌无缝钢管订单并不复杂,而是完整。
明确基管,写明适用标准,说明镀锌工艺,让镀层要求可量化,保持炉号和批号的可追溯性,然后再比较价格。
如果你在为工业或基础设施项目采购,请在询价时附上使用环境和技术要求,而不是只写一行产品名称。一家既懂钢管又懂镀层的供应商,应该能在生产开始前给出技术匹配的方案、相关检验文件,并清楚说明任何限制条件。
发送规格、数量和目的港,我们的销售团队将为您准备报价。