如何正确规定镀锌无缝钢管的技术要求,避免买错钢管
大多数失败的钢管订单并不是从严重事故开始的,而是从一份过于简短的询价单开始的。“需要200吨镀锌无缝管,报最低价。”这足以让贸易商报个价,却不足以让生产厂家……
阅读全文 →
发送规格、目的地和目标数量,获取针对订单的报价。
引言
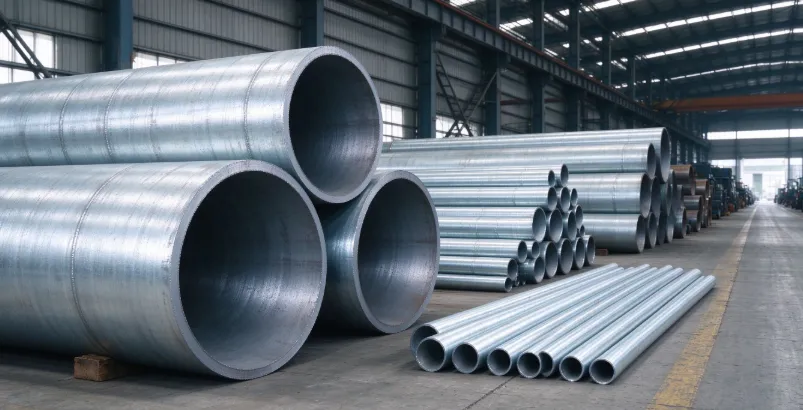
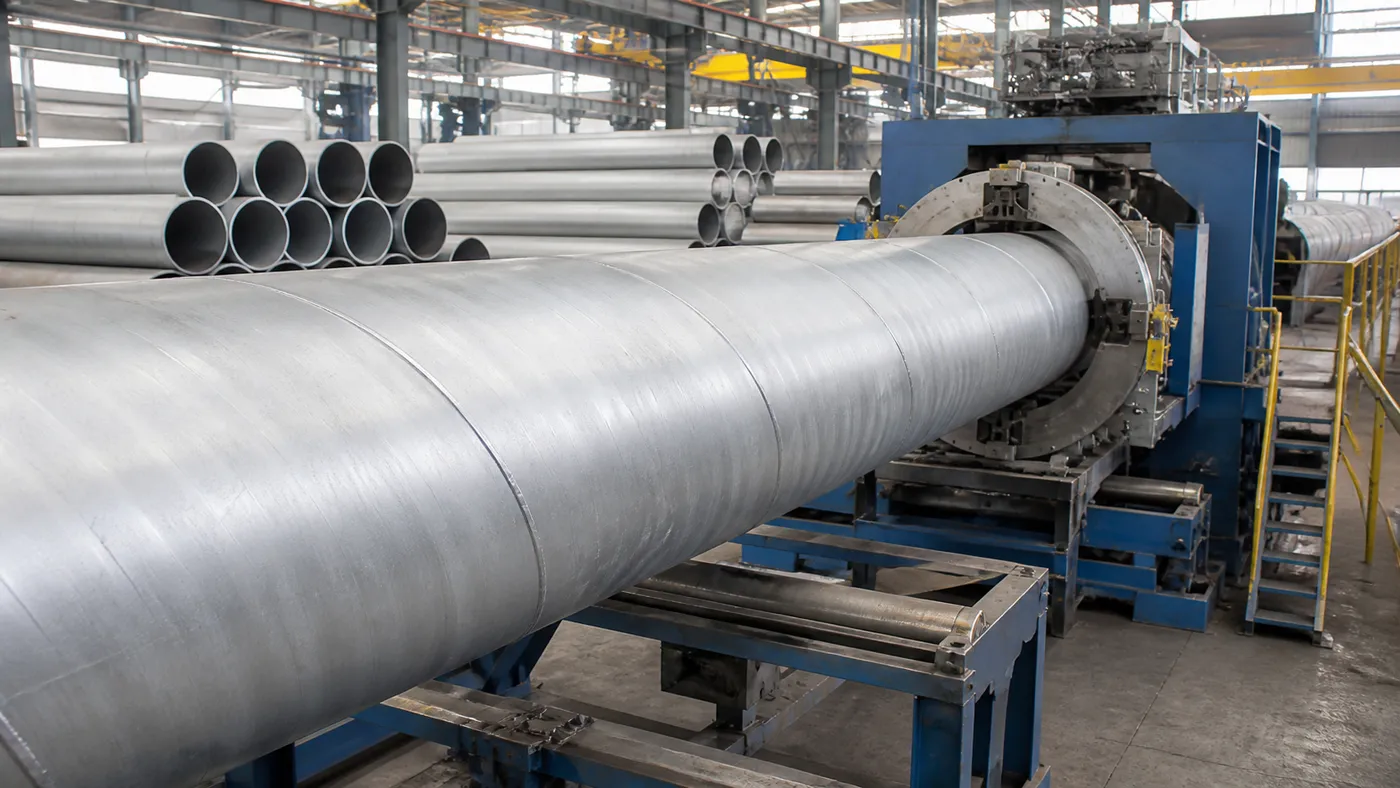
热镀锌螺旋焊管的生产始于开平后的热轧钢卷:钢卷经冷成型制成连续的螺旋管坯,再沿螺旋焊缝进行埋弧焊,最后热浸镀锌防腐。在北美,整个生产过程符合ASTM A252、A53和A139标准;在其他地区则遵循GB/T 9711和EN 10219标准。正因如此,按标准生产螺旋焊管的合格钢厂,其产品在规格要求上具有互换性。
为什么螺旋焊管用钢卷而不是厚钢板作原料?
螺旋埋弧焊钢管(通常缩写为SSAW)使用较窄的热轧钢卷生产,而不是单张厚钢板。这一选择是经济高效地生产大口径钢管的关键:钢卷可以连续数小时送入成型机组而无需停机换料,而用钢板生产的直缝焊管每生产一根都要重新上一张钢板。
钢卷本身是热轧产品,在高于钢的再结晶温度下轧制,随后冷却卷取,再运往螺旋焊管厂。后续所有工序——成型、焊接、定径——都在室温或接近室温下进行。因此,从技术定义上讲,螺旋管成型是在热轧基材上进行的冷成型工艺,与把钢卷加工成平板或带钢的横切线和分条线遵循相同的工艺原理。
分步解析:从平直钢卷到圆形钢管
开卷与带钢边部准备
开卷后,钢卷连续送入机组,前后钢卷的头尾通过对焊连接,保证生产线不停机运行。成型开始前,带钢边部由铣边机加工成精确的坡口角度,因为边部几何形状直接决定带钢卷成管形后两侧的对接和熔合质量。
螺旋成型
带钢以固定的送进角进入成型头。决定成品钢管外径的正是这个送进角,而不仅仅是带钢宽度。带钢连续螺旋前进时,每一圈的前缘与上一圈的后缘相接,形成螺旋焊缝,焊接即沿此进行。这本质上是一种辊压成型工艺,遵循所有冷弯成型共同的尺寸控制规律:进行可控的渐进弯曲,并在钢管被判定满足圆度要求前消除残留的平直边段。
内外埋弧焊(SAW)
螺旋焊管采用双面埋弧焊工艺,焊接时电弧被埋在颗粒状焊剂层下,形成洁净、熔深大且飞溅极少的焊缝。由于焊缝呈螺旋状延伸,而不是沿管轴直线分布,螺旋焊管的总焊缝长度通常比同长度直缝管长30%至100%——这是为了用较窄的钢卷连续生产大口径钢管而做出的工艺取舍。
飞锯定尺切断
随动飞锯与移动的钢管同步运行,在不停止成型线的情况下将钢管切成规定长度,使螺旋焊管机组能够连续生产而非间歇生产。切断后的管段随后转移到线外进行检验和精整。
焊缝与尺寸检验
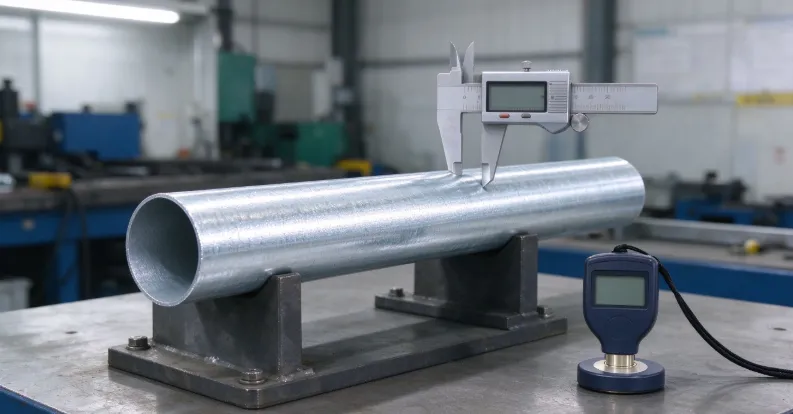
每条焊缝都根据具体规格和最终用途,采用超声波检测(UT)、射线检测(X射线)或两者结合进行检验;承压管道还需进行全长水压试验。椭圆度、壁厚和直线度均按适用标准允许的公差测量——这三项指标同样是衡量所有冷成型工艺质量的核心标准。将椭圆度偏差控制在管径的约1%以内、将局部减薄控制在名义壁厚的个位数百分比以内,是标准成型线严格质量控制的常规基准。
定径、平头、坡口与终检
钢管通过定径辊,矫正成型后残留的轻微不圆;管端进行平头和坡口加工,确保与轴线垂直,便于现场对接焊或机械连接。转入镀锌工序前,最终水压试验和外观检验完成了黑管阶段的全部生产工序。
热浸镀锌:把黑管变成耐腐蚀钢管
镀锌是一道独立的加工工序,而不是焊管厂的附带工序,它与其他结构构件的热浸镀锌遵循相同的基本原理。钢管依次经过脱脂、酸洗除锈除氧化皮、水洗、浸助镀剂和烘干,然后整体浸入熔融锌浴。锌浴温度通常保持在450°C至470°C之间,锌含量控制在至少98.5%,并加入少量铝以促进形成洁净、结合良好的镀层。
由于镀锌是在钢管完全成型、焊接、切断和检验之后进行的(而不是像预镀锌卷那样在成型前镀锌),锌层覆盖整根成品管,包括切口端面和整条焊缝。这一工序顺序对钢管比对大多数其他产品更为关键,因为在实际使用中,切口端面和焊缝处一旦存在镀层缺口,腐蚀损伤最为严重。
螺旋埋弧焊管(SSAW)与直缝焊管对比
对比项目 | 螺旋埋弧焊管(SSAW) | 直缝焊管(LSAW / ERW) |
原料 | 较窄的热轧钢卷 | 宽幅厚钢板(LSAW)或钢卷(ERW) |
生产方式 | 连续生产;钢卷首尾相接 | 间歇生产(厚钢板)或连续生产(小口径钢卷) |
每根管总焊缝长度 | 增加30%–100%(螺旋焊缝) | 较短(单条纵向直焊缝) |
实际适用管径范围 | 可用较窄钢卷生产超大口径 | 大口径需要相应的超宽厚钢板 |
典型应用场景 | 钢管桩、供水/燃气干线、结构柱 | 高压输送管道、关键结构承重构件 |
大口径成本优势 | 总体更具成本效益 | 厚钢板成本和搬运费用随管径显著增加 |
热镀锌螺旋焊管的实际应用领域
钢管桩是与ASTM A252螺旋焊管标准关系最密切的应用,常用于基础工程、海洋工程结构和挡土墙,钢管本身作为承重的打入桩或钻孔灌注桩。在这些应用中,镀锌能显著延长使用寿命,因为管桩在结构整个寿命期内持续与土壤或水接触,几乎没有重新涂装维护的机会。
供水、燃气及一般流体输送管道是另一个主要应用领域,其中低压工况遵循ASTM A139标准,油气输送遵循API 5L标准。此外,热镀锌螺旋焊管还广泛用于结构柱、护栏立柱和农业基础设施——在这些场景中,用钢卷生产大口径耐腐蚀钢管远比用厚钢板经济。
常见问题
1. 螺旋焊管的强度和直缝焊管一样高吗?
是的。按相同标准生产时,螺旋焊缝本身不会降低钢管强度。强度取决于钢种牌号、壁厚和焊缝质量;无论焊缝方向如何,这些指标的规格和检验方法都是一致的。
2. 为什么螺旋焊管的焊缝比直缝焊管长?
因为焊缝沿钢管呈螺旋路径,而不是沿轴向直线分布,同样长度的钢管需要相应更长的焊缝才能闭合。这是为了用比管周长窄得多的钢卷连续生产大口径钢管而直接做出的工艺取舍。
3. 焊后镀锌会在焊缝处造成问题吗?
不会,前提是焊缝已通过质量检验。熔融锌不会区分母材和焊缝金属——只要表面洁净且助镀处理得当,就能均匀覆盖。这正是在完全加工后(而不是加工前)镀锌能为焊接产品提供更好保护的原因。
4. 螺旋焊管机组的成品管径由什么决定?
由钢卷进入成型头的成型角决定,而不是钢卷宽度。同一宽度的钢卷通过调整送进角可以生产不同直径的钢管,这也是螺旋焊管机组能用有限的钢卷规格覆盖较宽管径范围的原因之一。
结论:按工艺而不仅是按价格选择螺旋焊管
真正决定热镀锌螺旋焊管能否满足规定性能要求的是生产工艺:原料钢卷的质量、机组的成型控制、经过真实检测(而不仅是凭证书)验证的焊缝完整性,以及在加工完成后(而不是之前)进行的镀锌。这些工艺细节远比标准规格中的基本内容重要,值得在采购时请供应商详细说明,而不是想当然地认为报价相近的螺旋焊管都按同一标准生产。
*以上部分工艺参考自我公司的工艺手册。
发送规格、数量和目的港,我们的销售团队将为您准备报价。
大多数失败的钢管订单并不是从严重事故开始的,而是从一份过于简短的询价单开始的。“需要200吨镀锌无缝管,报最低价。”这足以让贸易商报个价,却不足以让生产厂家……
阅读全文 →