الصلب المدرفل على الساخن مقابل الصلب المشكَّل على البارد: عمليات التصنيع والتطبيقات
بقلم شنغهاي بانزيجيا للصلب · · 7 دقائق قراءة
كل ما يميز الصلب المدرفل على الساخن عن الصلب المشكَّل على البارد يعود إلى رقم واحد: نحو 925 °م (1,700 °ف)، وهي درجة حرارة إعادة تبلور الصلب. إذا دُرفل فوق هذا الحد بقيت المادة طرية وسهلة التشكيل، وخرجت بسطح خشن مغطى بالقشور وتفاوت أبعاد أوسع. وإذا دُرفل أو شُكّل تحته — في درجة حرارة الغرفة — تصلّب الصلب بالتشغيل أثناء تشكيله، فاكتسب مقاومة أعلى وسطحاً نظيفاً، مقابل حاجته إلى قوة أكبر لتشكيله.
هذا الفرق الواحد ينعكس على كل الفروق العملية التي تهم المشترين والمصنّعين تقريباً: شكل السطح، ومدى دقة التفاوتات الممكنة، وتكلفة الصلب، والدور الإنشائي الذي يناسبه.
أين يقع الحد الفاصل فعلاً
تتم الدرفلة على الساخن فوق عتبة إعادة تبلور الصلب، والتي يُستشهد بها عادة بنحو 925 °م (1,700 °ف)، وإن كان النطاق العملي للصلب الإنشائي يتراوح تقريباً بين 720 °م و1,260 °م حسب السبيكة. في هذه الحرارة يكون الصلب طرياً بما يكفي لتشكيله بقوة قليلة نسبياً، وتتحرر أي إجهادات داخلية تنتج عن الدرفلة أثناء التبريد البطيء بعد ذلك.
أما التشكيل على البارد — ويشمل الدرفلة على البارد والتسوية والتشكيل بالدرفلة والتقطيع الطولي — فيتم تحت هذه العتبة، دائماً تقريباً عند درجة حرارة الغرفة أو قريباً منها، ودائماً تقريباً على صلب سبق أن دُرفل على الساخن مرة. ولا توجد هذه المرة خطوة تسخين ثانية لتحرير الإجهاد، فيغير التشكيل نفسه البنية الداخلية للمعدن بشكل دائم.
ما الذي يتغير عندما يعبر الصلب هذا الحد
تشطيب السطح هو الفرق الأوضح. يبرد الصلب المدرفل على الساخن وعليه طبقة من أكسيد الحديد — قشور الدرفلة — ملتصقة بالسطح، مما يمنحه ملمساً رمادياً خشناً غير لامع يجب إزالته بالتخليل أو السفع بالخردق قبل أن تنجح بعض العمليات اللاحقة. أما الصلب المشكَّل أو المدرفل على البارد فلا تتكون عليه هذه القشور، فيخرج أملس وغالباً بلمعة خفيفة.
التحكم في الأبعاد يسير في عكس ما يتوقعه الناس. يبرد الصلب المدرفل على الساخن بشكل غير متساوٍ بعد خروجه من المدرفلة، ويُحدث ذلك التواءً وتفاوتاً في السماكة يصعب التحكم فيه كلياً — ولهذا تحتاج لفائف الدرفلة على الساخن دائماً تقريباً إلى تسوية قبل أن تصبح صفائح مستوية صالحة للاستخدام. في المقابل، تستطيع عمليات التشكيل على البارد عادة الحفاظ على تفاوتات أضيق بعدة مرات، لسبب بسيط هو عدم وجود انكماش حراري يعاكس عمل المعدات.
المقاومة تروي قصة معاكسة للمطيلية. يرفع التشغيل على البارد مقاومة الخضوع والصلادة عبر التصلد الانفعالي — وأحياناً بشكل كبير — لكنه يقلل قدرة المادة على التشوه أكثر دون تلدين. ويحتفظ الصلب المدرفل على الساخن بقدر أكبر من مطيليته الطبيعية، وهذا جزء من سبب بقائه الخيار الافتراضي للعناصر الإنشائية التي يجب أن تتحمل الأحمال دون أن تتشقق.
باختصار، تتبع التكلفة تعقيد العملية مباشرة: تتطلب الدرفلة على الساخن خطوات أقل ومعدات دقيقة أقل، لذا فهي دائماً الخيار الأرخص لكل وحدة وزن، حتى قبل احتساب متطلبات التفاوت والتشطيب الإضافية للتشكيل على البارد.
مقارنة سريعة بين الصلب المدرفل على الساخن والمشكَّل على البارد
الخاصية
مدرفل على الساخن
مشكَّل / مدرفل على البارد
درجة حرارة التشكيل
أعلى من ≈925 °م (1,700 °ف)
درجة حرارة الغرفة (تحت نقطة إعادة التبلور)
تشطيب السطح
خشن ومغطى بقشور الدرفلة
أملس، غالباً لامع قليلاً
تفاوت الأبعاد
أوسع؛ بعض الالتواء بسبب التبريد غير المتساوي
أضيق؛ لا تشوه حراري
الإجهاد الداخلي
منخفض (يتحرر أثناء التبريد البطيء)
أعلى (يُحتجز بفعل التصلد الانفعالي)
المقاومة / الصلادة
مقاومة خضوع أقل ومطيلية أعلى
مقاومة خضوع وصلادة أعلى
التكلفة النسبية للطن
أقل
أعلى
الدور الإنشائي المعتاد
العناصر الحاملة والمقاطع الثقيلة
القطع الدقيقة والمكونات الرقيقة
من اللفة إلى الألواح المستوية: دور التسوية والتقطيع الطولي
لا تصل لفائف الدرفلة على الساخن ولا على البارد إلى المصنّع جاهزة للاستخدام. فكلاهما يحتاج إلى فك اللفة وتقويمها وقصها بمقاس صالح — وهذه الخطوة نفسها عملية تشكيل على البارد، بصرف النظر عن طريقة إنتاج اللفة الأصلية.
القص بالطول: تحويل اللفة إلى صفائح مستوية
يأخذ خط القص بالطول (التسوية) اللفة، ويقوّمها عبر مسوّاة متعددة الأسطوانات لإزالة الانحناء والإجهاد الداخلي الذي اكتسبته أثناء اللف، ثم يقصها بطول محدد ويرص الصفائح النهائية. ووفق دليل عملية القص بالطول الداخلي لدينا، يعالج الخط القياسي مواد بسماكة 0.3 إلى 25 مم وعرض 500 إلى 2,000 مم، ويقص بأطوال بين 500 و12,000 مم.
المعامل
المواصفة
نطاق سماكة التشغيل
0.3 – 25 مم
نطاق عرض التشغيل
500 – 2,000 مم
نطاق طول القص
500 – 12,000 مم
تفاوت الطول
±0.5 مم / ±1.0 مم
تفاوت القطر
≤2.0 مم/م²
الاستواء
≤3 مم/م²
نتوءات القص
≤5% من سماكة اللوح
سرعة الخط
0 – 60 م/دقيقة
يظهر الفرق الحقيقي بين مادة الدرفلة على الساخن وعلى البارد على هذه المعدات في الاستواء والتفاوت. فلفائف الدرفلة على الساخن تحمل عادة انحناءً متبقياً وقشوراً سطحية أكثر، فتحتاج المسوّاة إلى ضغط أسطوانات أكبر لتصل إلى التفاوت المطلوب؛ بينما تصل لفائف الدرفلة على البارد أكثر استواءً أصلاً وتحقق عادة الطرف الأضيق من نطاق التفاوت بتصحيح أقل.
التقطيع الطولي: تحويل اللفة العريضة إلى شرائط دقيقة
يقوم خط التقطيع الطولي بنوع معاكس من القطع — فبدلاً من تقصير اللفة، يقسم عرضها إلى عدة شرائط أضيق باستخدام مقصات قرصية دائرية، ثم يشد كل شريط ويعيد لفه على حدة. ووفق الدليل نفسه، يعالج خط التقطيع القياسي مواد بسماكة 0.2 إلى 12 مم وعرض 500 إلى 2,000 مم، وينتج شرائط بعرض يصل أدناه إلى 20 مم بل إلى 10 مم، وحتى 30 شريطاً من لفة واحدة.
المعامل
المواصفة
نطاق سماكة التشغيل
0.2 – 12 مم
نطاق عرض المادة الخام
500 – 2,000 مم
نطاق عرض الشريط
20 – 1,800 مم (حتى 10 مم كحد أدنى)
تفاوت العرض
±0.1 – ±0.5 مم
عدد الشرائط
حتى 30
قطر شفرة القص
Φ200 – Φ350 مم
خلوص الشفرة
5% – 12% من سماكة اللوح
سرعة الخط
0 – 120 م/دقيقة
الحد الأقصى لوزن اللفة
30 طناً
خلوص الشفرة هو الإعداد الأهم هنا، وهو غير ثابت — إذ يحدد الدليل نسبة 5% إلى 12% من سماكة اللوح، تُعدّل حسب رتبة المادة، لأن الخلوص المضبوط لشريط مدرفل على البارد طري سيمزّق لفة أقسى وأسمك مدرفلة على الساخن بدلاً من قصها.
مطابقة العملية مع الاستخدام
الموطن الطبيعي للصلب المدرفل على الساخن هو كل منشأة تحتاج إلى حمل الأحمال دون حاجة إلى مظهر مصقول: الكمرات والمجاري الإنشائية وحديد التسليح والأنابيب كبيرة القطر وقضبان السكك الحديدية وهياكل المعدات الزراعية والإنشائية الثقيلة، كلها تعتمد على مزيج المطيلية والمقاسات الكبيرة المتاحة والتكلفة الأقل للطن في الصلب المدرفل على الساخن.
أما الصلب المشكَّل والمدرفل على البارد فيبرع في المهمة المعاكسة. فألواح هياكل السيارات وأغلفة الأجهزة المنزلية والدعامات المكبوسة بدقة ومجاري التكييف كلها تعتمد على التفاوت الضيق والسطح النظيف الذي يوفره التشكيل على البارد. كما أن جزءاً كبيراً من الهياكل الإنشائية الخفيفة — القوائم والمسارات والمدادات — مشكَّل على البارد، وبممارسات صناعية موحدة إلى حد أن المعهد الأمريكي للحديد والصلب يصدر مواصفة تصميم مخصصة لهذه الفئة هي AISI S100. والشريط المقطّع طولياً بالذات هو المادة الخام المباشرة لمصانع الأنابيب، حيث ينعكس تفاوت عرض الشريط مباشرة على انتظام خط اللحام النهائي.
أسئلة شائعة
هل يمكن تشكيل لفائف الدرفلة على الساخن على البارد لاحقاً؟
نعم — وهذا في الواقع تسلسل الإنتاج المعتاد وليس استثناءً. فمعظم الصلب المدرفل أو المشكَّل على البارد يبدأ لفافة مدرفلة على الساخن، تُخلل لإزالة القشور ثم تُختزل على البارد أو تُسوّى أو تُقطع طولياً لتصل إلى مواصفتها النهائية.
هل تنتج الدرفلة على البارد دائماً قطعة أقوى من الدرفلة على الساخن؟
عموماً نعم من حيث مقاومة الخضوع والصلادة، لكن هذه المقاومة تأتي من التصلد الانفعالي، وهي تقلل المطيلية المتبقية ما لم تُلدّن المادة بعد ذلك. وما إذا كانت هذه المقايضة مجدية يعتمد كلياً على ما إذا كان الاستخدام يحتاج إلى المقاومة أم إلى المرونة دون تشقق.
ما التفاوت الذي يستطيع خط التقطيع الطولي تحقيقه فعلاً؟
وفق دليل عمليات قياسي، يتراوح تفاوت عرض الشريط المقطّع عادة بين ±0.1 مم و±0.5 مم حسب سماكة المادة وعرضها، وتنطبق القيمة الأضيق على القطع الأرق والأضيق.
هل الصلب المدرفل على الساخن أرخص دائماً من المشكَّل على البارد؟
على أساس الطن، دائماً تقريباً — فالدرفلة على الساخن تتطلب خطوات أقل وأدوات دقيقة أقل. لكن عندما يحتاج المشروع إلى التفاوت أو التشطيب أو المقاومة التي لا يوفرها إلا التشكيل على البارد، تفقد المقارنة بالسعر وحده معناها.
خلاصة
لا توجد عملية أفضل من الأخرى بشكل مطلق. فحد إعادة التبلور الذي يفصل بينهما هو أيضاً الحد الذي يفصل كل مقايضاتهما، ويعتمد الاختيار الصحيح على ما يجب أن تؤديه القطعة النهائية فعلاً. وبالنسبة للمصنّعين الذين يعملون مباشرة من اللفائف، يمتد هذا القرار من المادة الخام إلى كيفية ضبط معدات التسوية والتقطيع نفسها للمادة المستخدمة. ومن المفيد إجراء مراجعة هندسية للعملية — بمطابقة إعدادات الخط مع مواصفات اللفة الفعلية، مدرفلة على الساخن أو على البارد — قبل التشغيل الإنتاجي، لا بعد ظهور مشكلات التفاوت في الورشة.
هل تحتاج هذا الصلب لمشروعك؟
أرسل المواصفات والكمية وميناء الوصول، وسيعد فريق المبيعات عرض سعر.
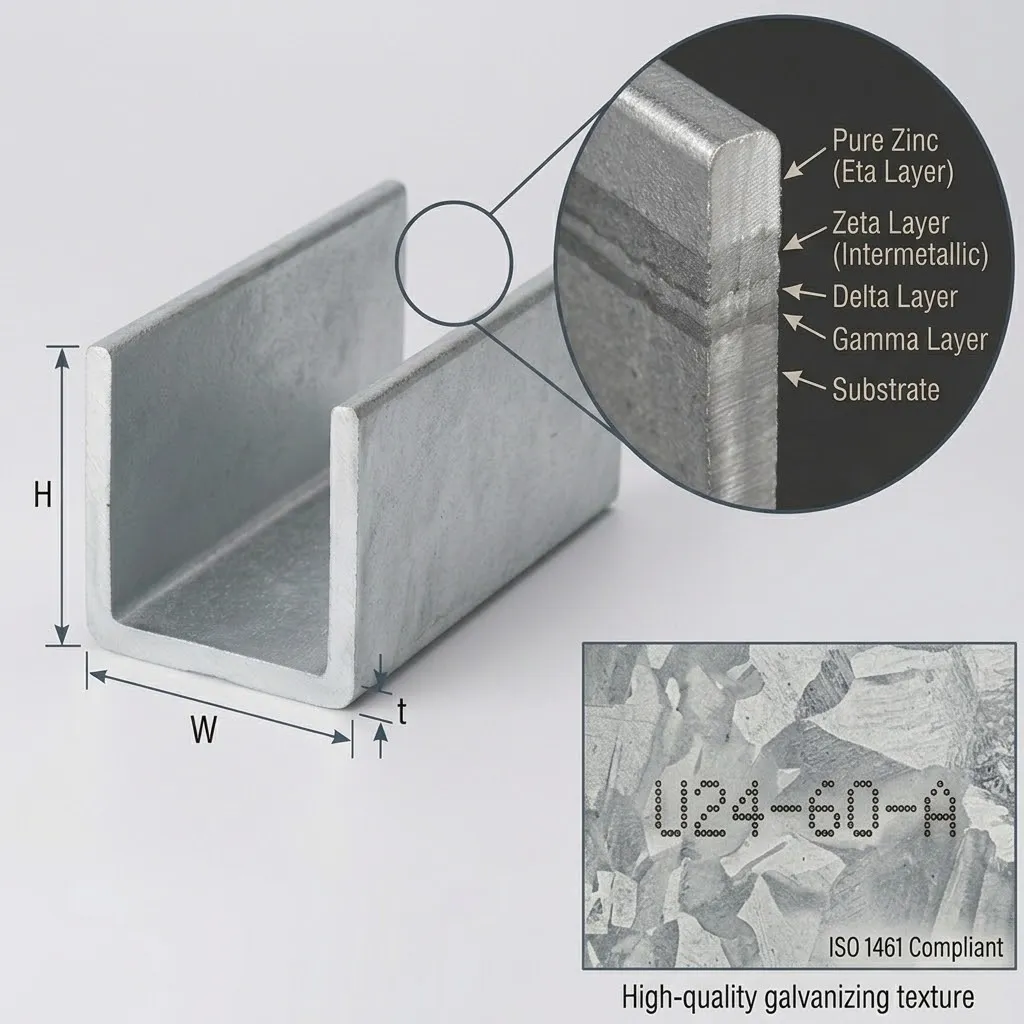
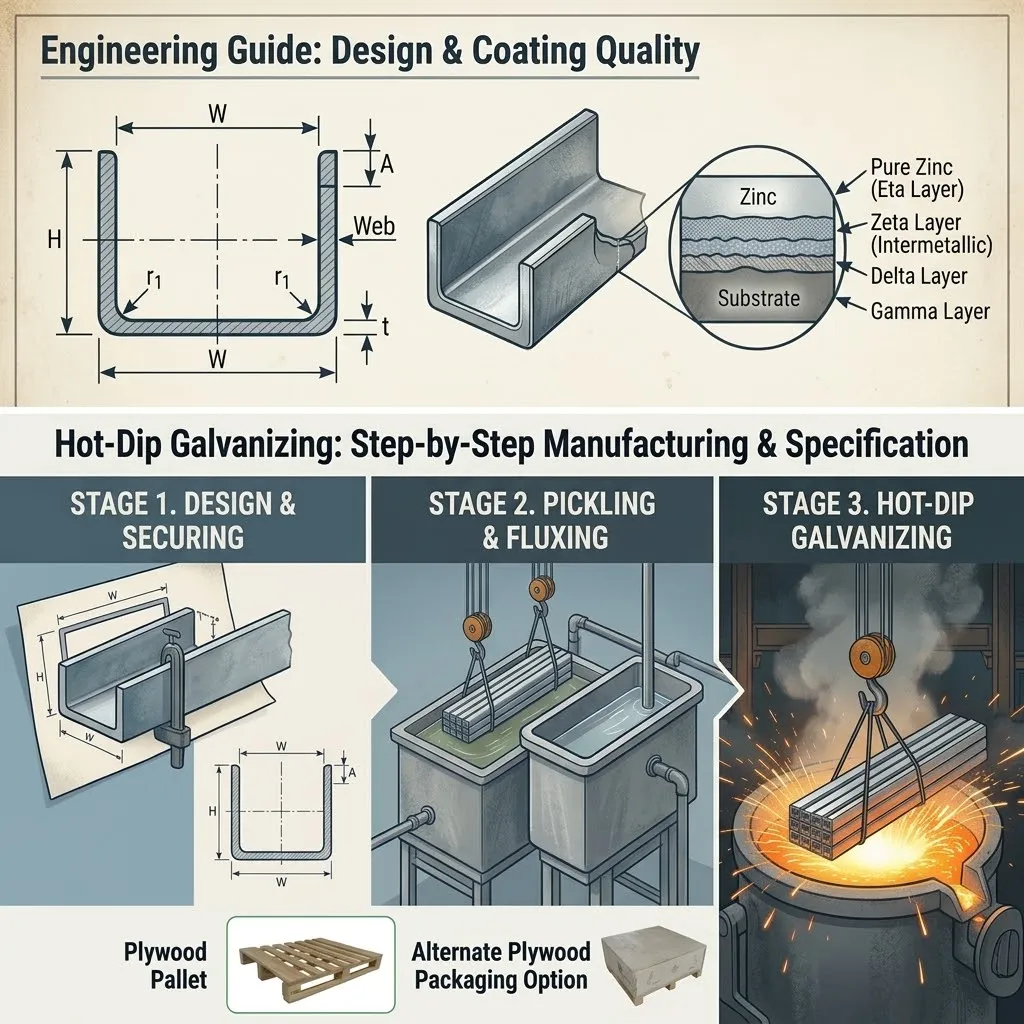
تُستخدم مقاطع الصلب على شكل U المجلفنة بالغمس الساخن على نطاق واسع حيث يحتاج مقطع إنشائي إلى حمل الأحمال أو توفير حافة تثبيت أو حماية المعدات مع بقائه معرضاً للرطوبة والطقس. وتظهر في أنظمة تثبيت الألواح الشمسية…
تُستخدم مقاطع U المجلفنة بالغمس الساخن على نطاق واسع في إطارات الدعم الخارجية وأنظمة تثبيت الألواح الشمسية وقواعد المعدات وهياكل دعم الكابلات والمنشآت الزراعية والتصنيع الفولاذي العام. والسبب بسيط إلى حد ما…
مقدمة: عندما يبحث مديرو المشتريات عن مقاطع الصلب المجرى، نادراً ما يبحثون عن مقطع إنشائي محدد فقط. فهم يحتاجون إلى معرفة ما إذا كانت المادة تستطيع حمل الأحمال المطلوبة ومطابقة المخططات…