تُستخدم مقاطع الصلب على شكل U المجلفنة بالغمس الساخن على نطاق واسع حيث يحتاج مقطع إنشائي إلى حمل الأحمال أو توفير حافة تثبيت أو حماية المعدات مع بقائه معرضاً للرطوبة والطقس. وتظهر في أنظمة تثبيت الألواح الشمسية، والإطارات الصناعية، ودعامات المعدات، ومسارات الكابلات، والأسوار، والمنشآت الزراعية، والإنشاءات الفولاذية الخفيفة.
يبدو المنتج بسيطاً، لكنه ليس كذلك، على الأقل حين يكون الأداء مهماً.
على المشتري أن يأخذ في الاعتبار معاً هندسة المقطع، ورتبة الصلب، ومسار التشكيل، وطلاء الزنك، وتوزيع الثقوب، وتسلسل التصنيع، وبيئة التركيب. فإذا لم تُحدد سوى الأبعاد الخارجية، فقد يطابق المقطع المسلَّم المخطط ومع ذلك يؤدي أداءً سيئاً في الخدمة. فالالتواء الزائد، أو عدم كفاية الطلاء حول الثقوب، أو تشوه الأجنحة، أو طبقة زنك غير مناسبة، كلها قد تسبب مشكلات لاحقاً.
يشرح هذا الدليل كيف تُصنع مقاطع الصلب على شكل U المجلفنة بالغمس الساخن، وكيف تعمل حمايتها من التآكل، وما الذي يجب أن يضعه المهندسون على مخطط الشراء، وأي نقاط الفحص تستحق الاهتمام قبل الشحن.
ما هو مقطع الصلب على شكل U المجلفن بالغمس الساخن؟
المقطع على شكل U مقطع صلب مفتوح ذو جذع مستوٍ وجناحين متوازيين أو شبه متوازيين. وحسب المخطط، قد تكون الزوايا حادة، أو مستديرة طبيعياً بفعل التشكيل على البارد، أو منتجة بنصف قطر داخلي محدد.
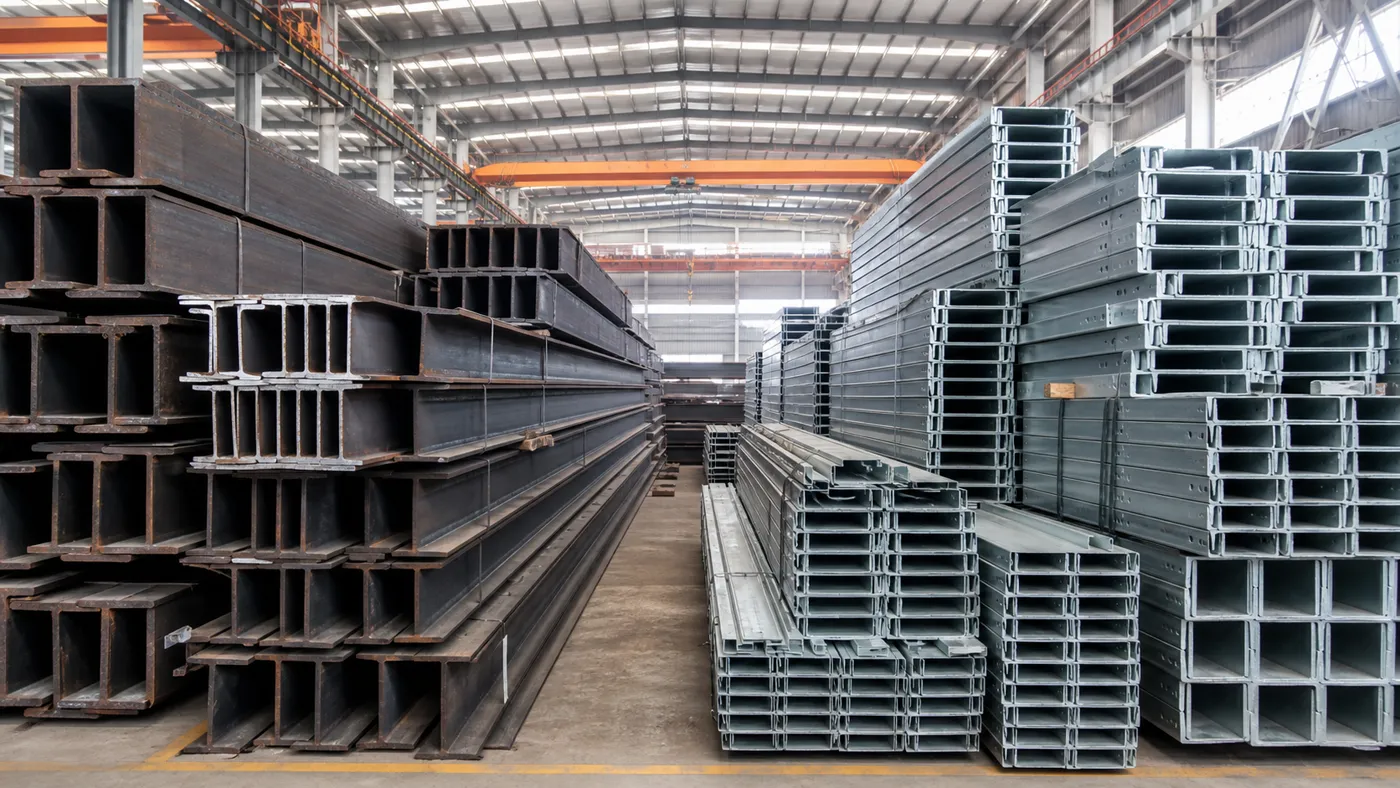
يمكن أن يصف مصطلح مقطع الصلب على شكل U المجلفن بالغمس الساخن منتجين مختلفين:
يجب ذكر هذا التمييز بوضوح في كل استفسار جاد.
تغطي الجلفنة بالغمس الساخن بالدفعات الأسطح المكشوفة للمكوّن الفولاذي المكتمل، بما فيها الزوايا المشكّلة والثقوب المجهزة جيداً. ويغطي معيار ISO 1461:2022 الطلاءات المطبقة بغمر المصنوعات المصنّعة من الحديد والصلب في الزنك المنصهر، لكنه يستثني صراحةً من نطاقه الألواح والأشرطة المجلفنة بشكل مستمر. ولذلك تحتاج المواد المطلية بشكل مستمر إلى مواصفات طلاء للألواح أو الأشرطة بدلاً من وصفها فقط بأنها «مجلفنة وفق ISO 1461». ISO 1461:2022
بالنسبة للدعامات الخارجية والدعامات الإنشائية المكشوفة وأساسات الألواح الشمسية والتجميعات المصنّعة، كثيراً ما تُشترط الجلفنة بعد التصنيع لأنها توفر استمرارية الطلاء على القطعة المكتملة. ويبقى الشريط المجلفن مسبقاً مفيداً للإنتاج المتحكم به للمقاطع الأخف، لكن الحواف المقطوعة والعمليات اللاحقة للتشكيل تحتاج إلى اهتمام منفصل.
كيف تُصنع مقاطع الصلب على شكل U
تجهيز الشريط والتشكيل على البارد
تُنتج معظم مقاطع U المخصصة من شريط صلب مقطوع طولياً. تُقسم اللفة العريضة طولياً إلى عرض الشريط المطلوب، ثم تُغذى عبر خط تشكيل بالدرفلة أو تُشكّل على مكبس ثني.
في التشكيل المستمر بالدرفلة على البارد، لا يصل الشريط إلى شكل U النهائي بثنية واحدة حادة، بل يمر عبر سلسلة من أسطوانات التشكيل، وتُدخل كل محطة جزءاً من الثني حتى يتحقق الجذع والجناح ونصف قطر الزاوية والفتحة المستهدفة.
هذه الطريقة التدريجية مهمة. فمحاولة فرض الزاوية الكاملة مبكراً تزيد الإجهاد الموضعي وتموج الأجنحة وعلامات السطح وعدم الاستقرار البُعدي.
يتضمن تسلسل التشكيل على البارد العملي عادةً:
تحميل اللفة وتسويتها
توجيه الشريط ومحاذاته في المركز
التشكيل التدريجي بالدرفلة
المعايرة النهائية
الثقب على الخط أو خارجه عند الحاجة
القطع بالطول
فحص الأبعاد والسطح
يصف دليل معالجة الصلب لدينا منطق الإنتاج نفسه، ويعطي نطاق معالجة إرشادياً لمقاطع U المشكّلة على البارد: ارتفاع مقطع 50–200 مم، وعرض جناح 30–80 مم، وسماكة 2.0–8.0 مم. ويجب التعامل مع هذه الأرقام كمرجع لقدرة جهة المعالجة، لا كحدود صناعية عامة. فالمقاطع الأكبر أو الأصغر أو الأسمك أو غير المتماثلة قد تتطلب آلة أو مجموعة قوالب أو مسار تشكيل مختلفاً.
ملاحظة المصدر: الدليل الفني لمعالجة الصلب، ص 14–15.
الارتداد والإجهادات المتبقية
لا يبقى الصلب المشكّل على البارد تماماً حيث تدفعه القوالب. فبعد إزالة الحمل، يسبب الاسترداد المرن ارتداداً يعتمد مقداره على مقاومة خضوع الصلب وسماكته ونصف قطر الثني وحالة القوالب وتسلسل التشكيل.
ولهذا يجب أن يحدد المخطط الزاوية والأبعاد النهائية المطلوبة بدلاً من أن يوجه المصنّع إلى استخدام زاوية قالب مفترضة.
وقد تبقى إجهادات متبقية في المقطع أيضاً. وهي ليست عيباً تلقائياً، لكن تسلسل التشكيل غير المتوازن قد ينتج انحناءً أو تقوساً أو التواءً. والمقاطع الطويلة من مقاطع U المجلفنة الإنشائية ذات الجذوع الضيقة حساسة بشكل خاص، لأن خطأً زاوياً صغيراً عند الثنية يصبح إزاحة ملحوظة عند حافة الجناح.
كيف تحمي الجلفنة بالغمس الساخن مقاطع الصلب على شكل U
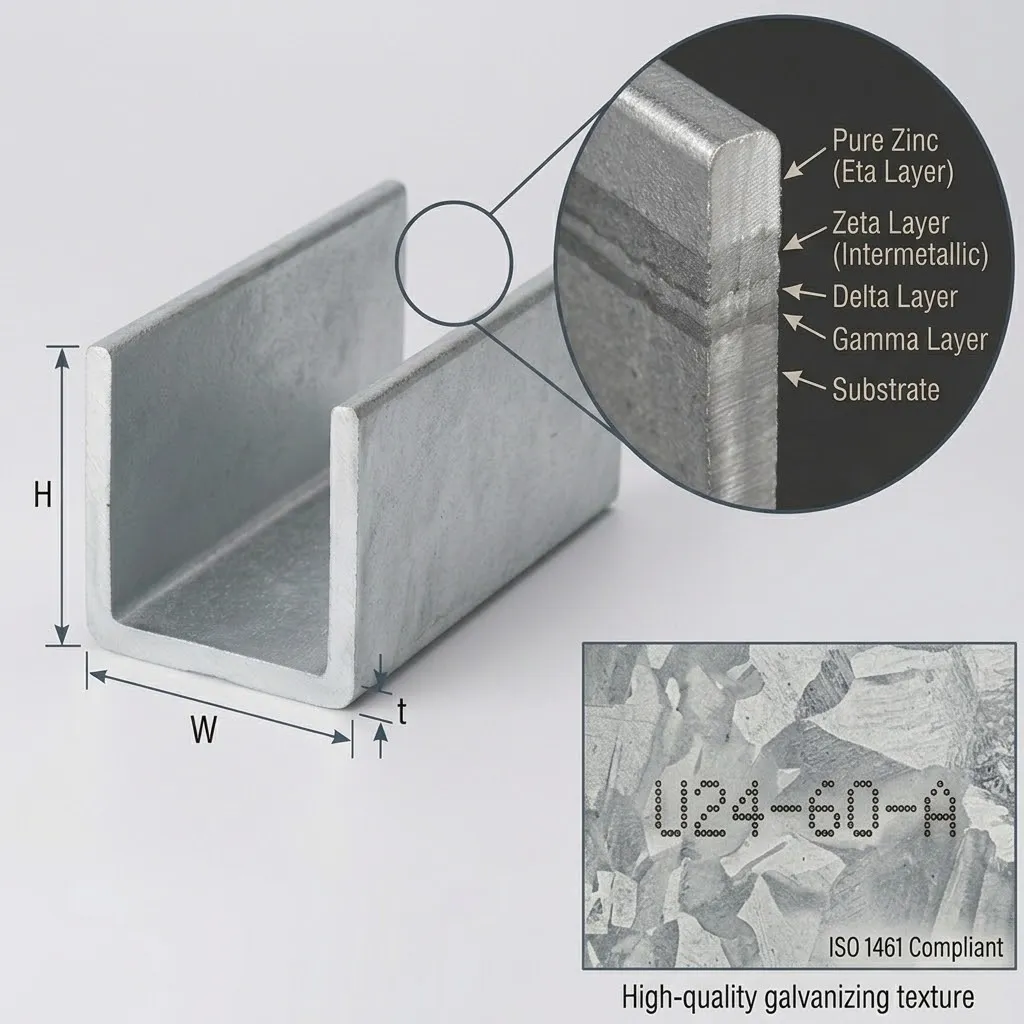
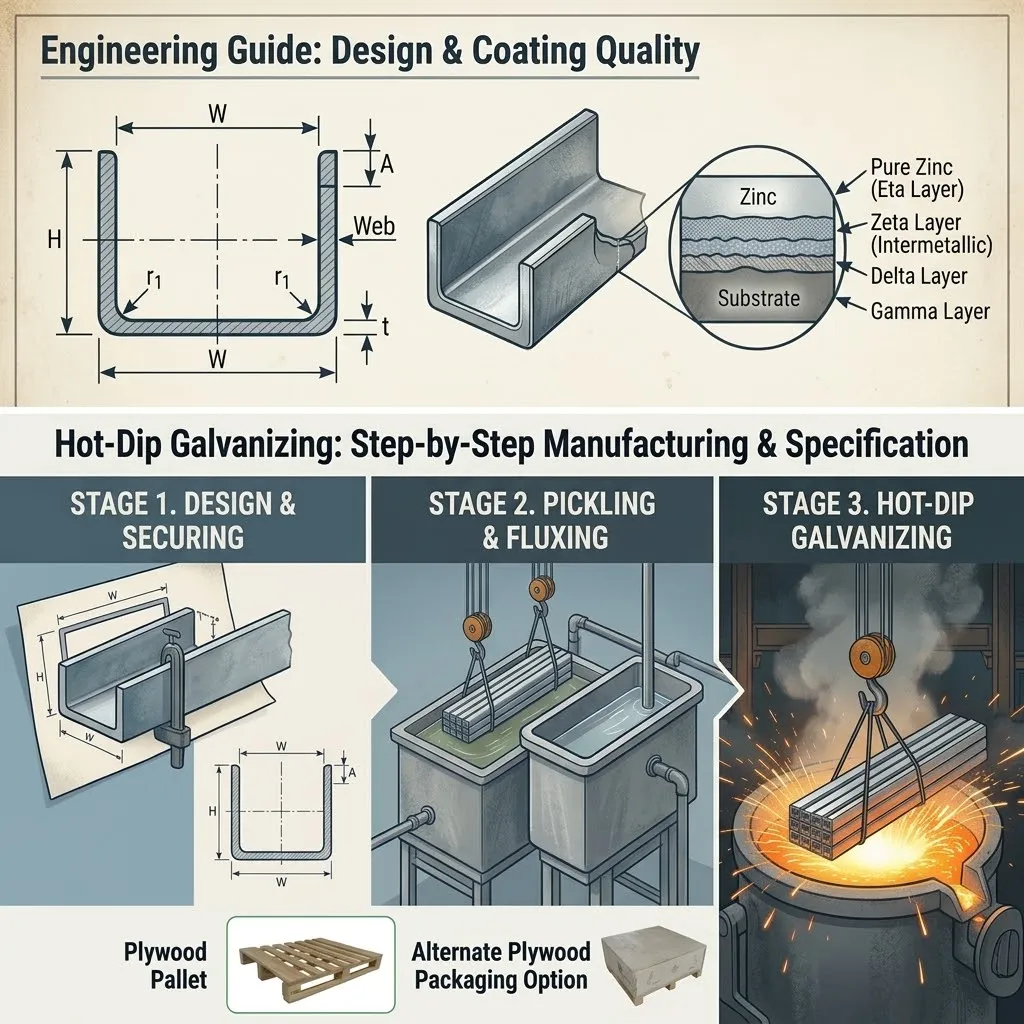
الجلفنة بالغمس الساخن أكثر من مجرد وضع الزنك على السطح. فأثناء الغمر يتفاعل الزنك معدنياً مع الصلب المجهز جيداً، وتتكون طبقات سبيكة من الزنك والحديد تحت طبقة خارجية غنية بالزنك.
تتبع العملية عادةً عدة مراحل متحكم بها:
إزالة الشحوم للتخلص من الزيوت وتلوث الورشة
التخليل لإزالة الصدأ وقشور الدرفلة
الشطف
المعالجة بمادة الصهر للحد من تكوّن الأكاسيد قبل الغمر
التجفيف
الغمر في الزنك المنصهر
الإخراج والتصريف والتبريد والفحص
يسجل دليل المعالجة لدينا نطاق تشغيل لحوض الزنك قدره 450–470 °م. وفي الممارسة الصناعية، يدير مصنع الجلفنة كيمياء الحوض الدقيقة وزمن الغمر وسرعة الإخراج وتركيب الصلب وهندسة المقطع، بدلاً من اختيارها من وصفة ثابتة واحدة.
ملاحظة المصدر: الدليل الفني لمعالجة الصلب، ص 7.
يحمي الزنك الصلب بطريقتين: أولاً، يعمل حاجزاً مادياً بين الصلب والبيئة. ثانياً، الزنك أنودي بالنسبة للصلب، فيستطيع توفير حماية تضحوية للمناطق الصغيرة المكشوفة حيث خُدش الطلاء أو تضرر موضعياً.
يكوّن الطلاء تدريجياً طبقة زنك واقية مستقرة في الجو. ولذلك يتأثر عمر الخدمة بسماكة الطلاء وملوحة الهواء وثاني أكسيد الكبريت والرطوبة والأمطار ودرجة الحرارة وما إذا كان السطح محمياً من غسل المطر. وتستخدم أداة التنبؤ بعمر طلاء الزنك من الجمعية الأمريكية للجلفنة هذه العوامل البيئية بدلاً من تحديد عمر واحد عام لكل منتج مجلفن. أداة التنبؤ بعمر طلاء الزنك
لذا فإن عبارة مثل «الصلب المجلفن يدوم 70 عاماً» تحتاج إلى سياق. فالفترات الطويلة دون صيانة ممكنة، لكنها ليست ضماناً لكل تركيب ساحلي أو كيميائي أو مدفون أو رطب باستمرار.
أبعاد مقاطع U المجلفنة وسلوكها الإنشائي
لا تقتصر الأبعاد المهمة على العرض والارتفاع الإجماليين. فجدول أبعاد مقاطع U المجلفنة القابل للاستخدام يجب أن يحدد:
بند المخطط | سبب أهميته | طريقة الضبط المعتادة |
|---|
عرض الجذع | يتحكم في الملاءمة والمسافة بين البراغي ومساحة التثبيت | قدمة أو مسطرة أو مقياس مقطع |
ارتفاع الجناح | يؤثر على صلابة المقطع وخلوص الوصلات | قدمة أو مقياس مقطع |
سماكة المادة | تؤثر على المقاومة والوزن والثني ومتطلب الطلاء | ميكرومتر بعيداً عن عدم انتظام الطلاء |
نصف قطر الثني الداخلي | يؤثر على إجهاد التشكيل والخلوص الداخلي القابل للاستخدام | مقياس نصف قطر أو قالب معتمد |
زاوية الجناح | تؤثر على ملاءمة التجميع والتداخل | مقياس زوايا أو تجهيزة |
الطول | يتحكم في التركيب ومحاذاة الثقوب | شريط قياس فولاذي أو مصد طول |
الاستقامة | تؤثر على القضبان والإطارات والتجميعات الطويلة | مسطرة مستقيمة أو سلك أو تجهيزة معايرة |
الالتواء | قد يمنع المقطع من الاستقرار مسطحاً | طاولة سطح أو تجهيزة مرجعية للنهايات |
قطر الثقوب والمسافة بينها | يحدد ملاءمة المثبتات ونقل الأحمال | مقياس سدادة وقدمة وفحص إحداثيات |
سماكة طلاء الزنك | ترتبط مباشرة بمطابقة الطلاء ومتانته | مقياس مغناطيسي معاير |
يجب أن يناسب التفاوتُ الاستخدامَ. فدعامة ألواح شمسية مدفونة وسكة تثبيت آلة لا تحتاجان إلى ضبط بُعدي متطابق. والتفاوتات الضيقة جداً تزيد تكاليف القوالب والفحص والفرز، بينما تترك التفاوتات المبهمة المصنّع دون قاعدة قبول موضوعية.
كما أن مقاطع U مقاطع مفتوحة، ويختلف سلوكها في الالتواء عن سلوك الأنبوب المستطيل المغلق. فيمكن للمقطع أن يحمل الانحناء بكفاءة حول محور واحد، لكن الأحمال غير المركزية قد تُحدث التواءً. لذلك يجب أن يتحقق مهندس إنشائي مؤهل من الاستخدام الحامل للأحمال باستخدام رتبة الصلب الفعلية والمقطع العرضي وتفاصيل الوصلات والطول غير المدعوم وكود التصميم المعمول به.
الجلفنة تحمي المقطع، لكنها لا تعوّض عن مقطع أصغر من اللازم.
سماكة طلاء مقاطع U المجلفنة بالغمس الساخن
بالنسبة للمصنوعات المجلفنة بالدفعات، يربط ISO 1461:2022 الحد الأدنى لسماكة الطلاء بسماكة القطعة الفولاذية. والقيم التالية شائعة الاستخدام للقطع الفولاذية غير المعالجة بالطرد المركزي:
سماكة الصلب | الحد الأدنى لسماكة الطلاء الموضعية | الحد الأدنى لمتوسط سماكة الطلاء |
|---|
≤1.5 مم | 35 ميكرومتر | 45 ميكرومتر |
>1.5 مم إلى ≤3 مم | 45 ميكرومتر | 55 ميكرومتر |
>3 مم إلى ≤6 مم | 55 ميكرومتر | 70 ميكرومتر |
>6 مم | 70 ميكرومتر | 85 ميكرومتر |
هذه قيم قبول دنيا، وليست وعداً بأن كل نقطة ستُظهر قراءة واحدة متطابقة. كما يجب عدم نسخها في طلبات الأشرطة المجلفنة بشكل مستمر، لأن هذه المنتجات تُحدد عادةً بكتلة الطلاء وتحكمها معايير منتجات مختلفة. ويشرح الإرشاد المنشور لمعيار EN ISO 1461 متطلبات الطلاء الموضعية والمتوسطة للمصنوعات. جمعية الجلفنة البريطانية: EN ISO 1461
بالنسبة لمشاريع أمريكا الشمالية، يُعد ASTM A123/A123M-24 مواصفة حالية لطلاءات الزنك بالغمس الساخن على منتجات الحديد والصلب. ويجب أن تذكر مستندات المشروع ما إذا كان نظام ASTM أو ISO أو EN أو GB أو نظام إقليمي آخر هو الذي يحكم القبول؛ فخلط بنود مختارة من عدة معايير دون حل تعارضاتها يجعل الفحص أصعب لا أكثر أماناً. معايير ASTM للصلب
يعطي دليل معالجة الصلب لدينا نطاق 65–120 ميكرومتر مرجعاً عاماً في الورشة لأعمال الجلفنة بالغمس الساخن. وقد يصف ذلك الإنتاج الممكن تحقيقه، لكن معيار القبول يجب أن يأتي من المعيار المتفق عليه وسماكة الصلب الأساسي الفعلية — لا من نطاق كتالوج واسع.
تفاصيل التصميم التي تؤثر على جودة الجلفنة
التصريف والاتجاه
مقطع U مفتوح، فلا ينطوي على خطر الضغط المرتبط بالمقطع المجوف المغلق غير المهوّى. لكنه قد يحتجز الزنك المنصهر إذا شكّلت ألواح النهايات أو المقويات أو الأجزاء المتداخلة أو الألواح الركنية سيئة الموضع جيوباً.
يحتاج مصنع الجلفنة إلى مسار من أجل:
دخول سوائل المعالجة المسبقة وخروجها
خروج الهواء والغازات
تماس الزنك المنصهر مع السطح
تصريف الزنك الزائد أثناء الإخراج
إذا كان المقطع جزءاً من تجميعة ملحومة، فيجب مراجعة التصريف والتهوية قبل بدء التصنيع. كما أن التفاصيل المناسبة تقلل سيلان الزنك والتراكمات الثقيلة وجيوب الرماد ومخاطر المناولة. وتشير إرشادات التصميم في الصناعة إلى أن الملء والتهوية والتصريف والتشوه يجب أن تُراعى في مرحلة التصميم لا أن تُصحح بعد اللحام. SteelConstruction.info إرشادات الجلفنة
خطر التشوه
يسخّن حوض الجلفنة المكوّن بالكامل. وقد تتشوه المقاطع الرقيقة واللحامات غير المتماثلة والفروق الكبيرة في سماكة المواد والتجميعات المقيدة عند تحرر الإجهادات المتبقية.
لا ينبغي افتراض أن المقاطع الطويلة ستبقى مستقيمة تماماً لمجرد أنها كانت مستقيمة قبل الجلفنة. ويمكن تقليل الخطر بالتصنيع المتوازن ونقاط الرفع المناسبة والتوزيع المعقول للمقويات وتوافق سماكات المكونات والتشاور المبكر مع مصنع الجلفنة.
والمقطع الأسمك ليس محصناً تلقائياً، فالهندسة كثيراً ما تكون بأهمية السماكة.
كيمياء الصلب ومظهر السطح
تؤثر كيمياء الصلب على تفاعل الزنك والحديد. فبعض تركيبات السيليكون والفوسفور قد تنتج طلاءات أسمك أو أدكن أو أخشن ملمساً. والمظهر الرمادي الباهت ليس بحد ذاته دليلاً على ضعف أداء مقاومة التآكل. فسماكة الطلاء واستمراريته والتصاقه وملاءمته للاستخدام المقصود أهم من اللمعان الشكلي. الجمعية الأمريكية للجلفنة: طلاء HDG
إذا كان التشطيب الزخرفي مهماً، فاذكر ذلك قبل الإنتاج واتفق على معيار بصري واقعي. فلا ينبغي تقييم الجلفنة الإنشائية كما لو كانت طلاءً معمارياً مصقولاً.
الثقوب واللحام والحواف المقطوعة
كلما أمكن، أكمل الثقب والتشقيق والتحزيز واللحام قبل الجلفنة بالغمس الساخن بالدفعات. فهذا يتيح تنظيف القطعة المصنّعة النهائية وطلاءها كقطعة واحدة.
يكشف القطع بعد الجلفنة الصلب العاري عند الحافة الجديدة. وقد تتلقى المناطق الصغيرة المكشوفة بعض الحماية التضحوية من الزنك المجاور، لكن لا ينبغي استخدام ذلك ذريعة لتجاهل الأضرار الكبيرة. ويجب أن تتبع طرق الإصلاح ومساحة الإصلاح المسموح بها ومادة الطلاء وسماكة الإصلاح المطلوبة معيار الجلفنة الحاكم ومواصفات المشروع.
تتطلب الوصلات الملولبة أيضاً تخطيطاً. فطبقة الزنك تغير الأبعاد الفعلية للأسنان الخارجية والداخلية. ويجب الاتفاق بشكل منفصل على توسيع الصواميل، وسماحات الأسنان، والتدوير أو الطرد المركزي للعُدد الصغيرة، ومعيار طلاء المثبتات المعمول به. فالمعيار المكتوب لمقطع U كبير ليس تلقائياً المعيار الصحيح لبراغيه وصواميله.
بالنسبة لـ مقطع U مجلفن مخصص بثقوب مستطيلة، يجب أن يذكر مخطط الشراء:
عرض الشق وطوله واتجاهه والمسافة بين الشقوق
ما إذا كانت الأبعاد تنطبق قبل الجلفنة أم بعدها
متطلبات إزالة النتوءات
المناطق التي قد يتداخل فيها تراكم الزنك مع التجميع