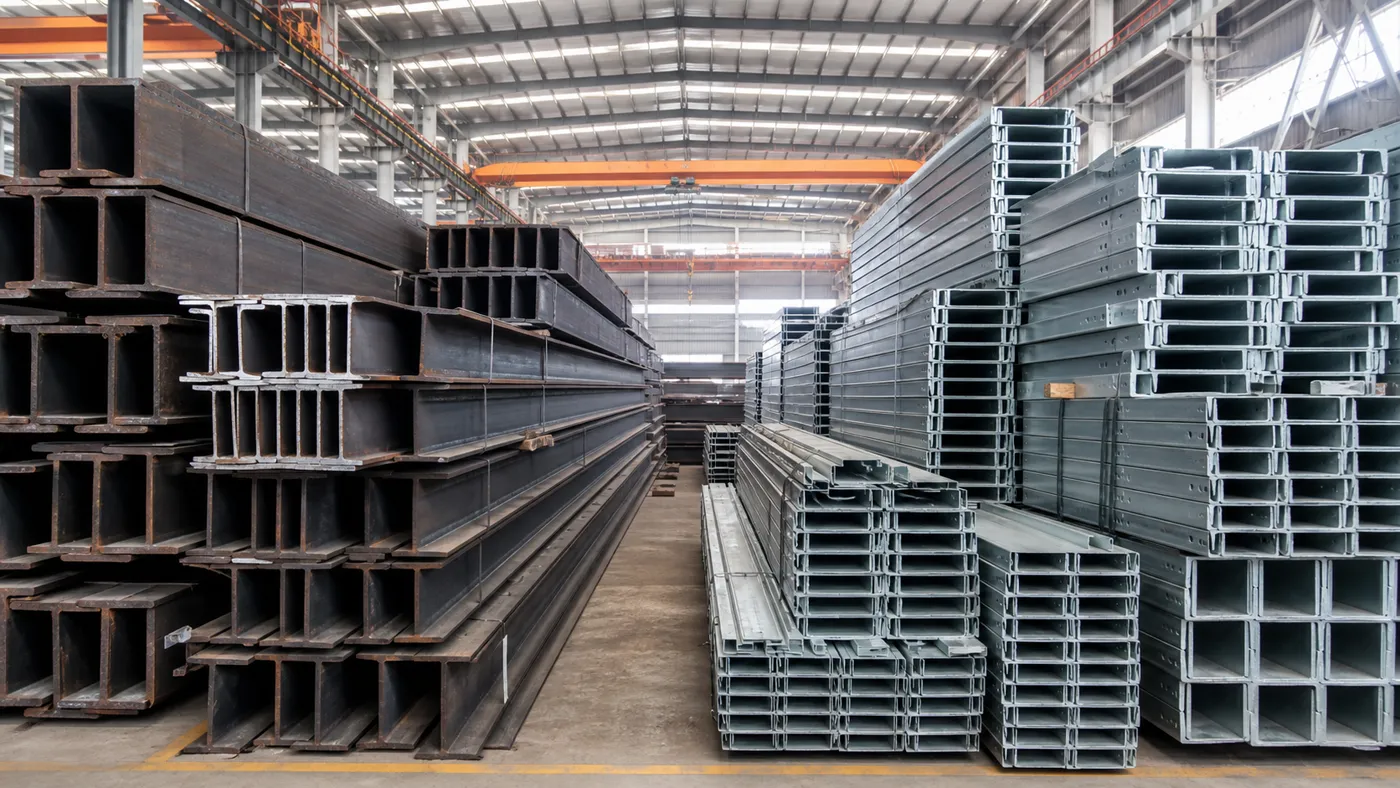
تُستخدم مقاطع U المجلفنة بالغمس الساخن على نطاق واسع في إطارات الدعم الخارجية وأنظمة تثبيت الألواح الشمسية وقواعد المعدات وهياكل دعم الكابلات والمنشآت الزراعية والتصنيع الفولاذي العام. والسبب بسيط إلى حد ما: يوفر المقطع على شكل U صلابة مفيدة في مقاومة الانحناء دون وزن العنصر المصمت، بينما يحمي طلاء الزنك الصلب في بيئات يحتاج فيها الصلب الكربوني العاري إلى صيانة متكررة.
ومع ذلك، فإن تحديد مقطع مجلفن ليس بسيطاً مثل اختيار عرض وسماكة. فالمهندسون بحاجة إلى فهم كيفية تشكيل المقطع، ومتى يُطبق طلاء الزنك، وكيف تؤثر هندسة المقطع على سلوكه تحت الحمل، وأي بيانات فحص يجب أن تظهر في مستندات التسليم.
وهناك تفصيلة أخرى كثيراً ما تسبب الالتباس. فمصطلح «مقطع U مجلفن بالغمس الساخن» قد يصف إما مقطع U نهائياً مجلفناً بعد التصنيع، وإما مقطعاً مشكلاً بالدرفلة من شريط صلب مجلفن بشكل مستمر. كلاهما منتج مشروع، لكنهما ليسا متكافئين تلقائياً. فقد يختلف معيار الطلاء وحالة الحواف وإجراء اللحام والمتانة المتوقعة.
يشرح هذا الدليل هذه النقاط من منظور هندسي وشرائي عملي.
ما هو مقطع U المجلفن بالغمس الساخن؟
مقطع U مقطع إنشائي مفتوح يتكون من جذع واحد وجناحين متوازيين أو شبه متوازيين. وحسب طريقة التشكيل ومعيار التصميم، قد يُسمى أيضاً صلب U، أو مقطع مشكّل على البارد، أو مقطع صلب U، أو مقطع صلب مجلفن.
في معظم الهياكل المصنّعة الخفيفة والمتوسطة، يُنتج هذا المقطع بثني شريط الصلب أو تشكيله بالدرفلة. يمر الشريط عبر سلسلة من أسطوانات التشكيل، تؤدي كل منها جزءاً صغيراً من الثني الكلي. وتقلل طريقة التشكيل التدريجي هذه التشوه الموضعي الشديد وتتيح تصنيع مقاطع طويلة ومتسقة.
يتضمن تسلسل الإنتاج العملي عادةً:
يصف دليل معالجة الصلب لدينا المسار الأساسي نفسه، ويحدد مقطع U كأحد المقاطع الشائعة المصنوعة عبر التشكيل على البارد متعدد المراحل. ونطاق قدرة الورشة المذكور لمقاطع U هو 50–200 مم لارتفاع المقطع، و30–80 مم لعرض الجناح، و2–8 مم لسماكة المادة. وهذه الأرقام مفيدة كمرجع تصنيعي، لا كحدود عامة لكل مصنع أو خط تشكيل.[¹]
فهم مقطع U
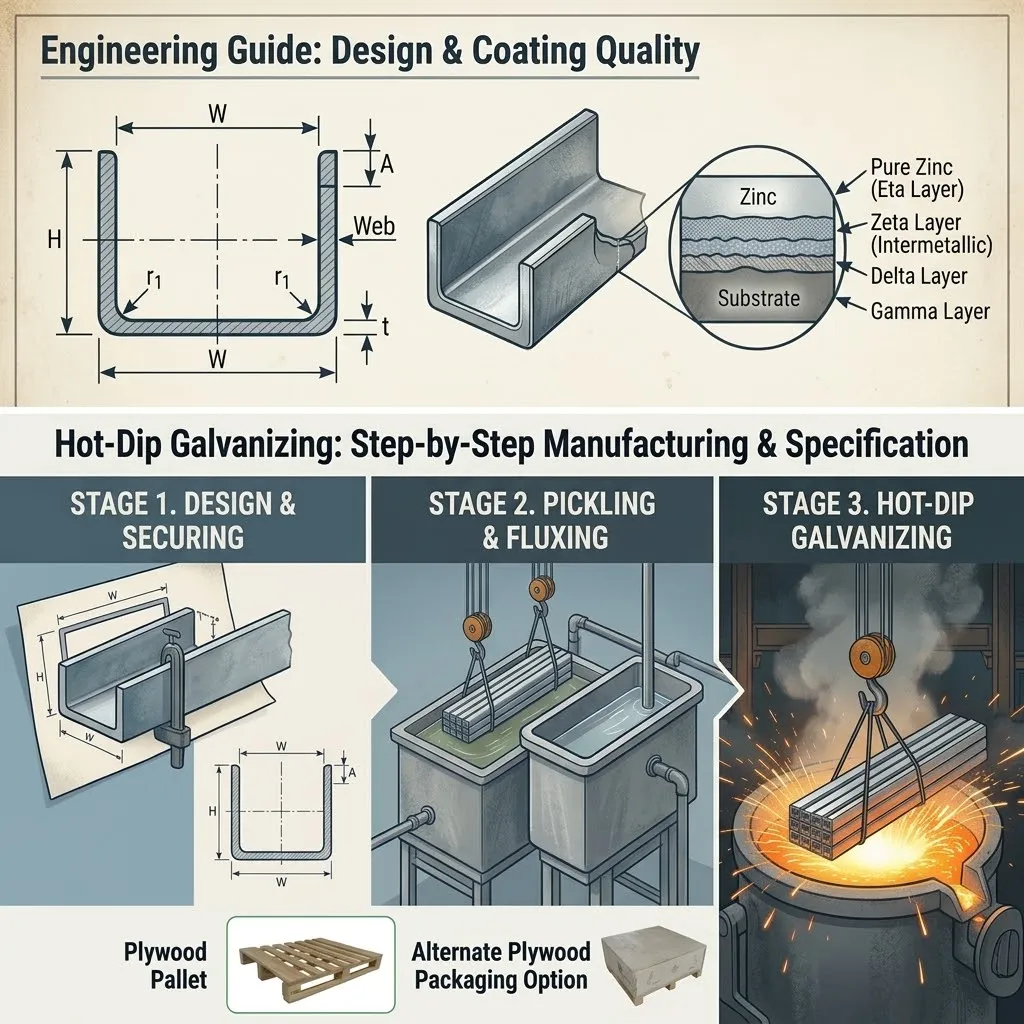
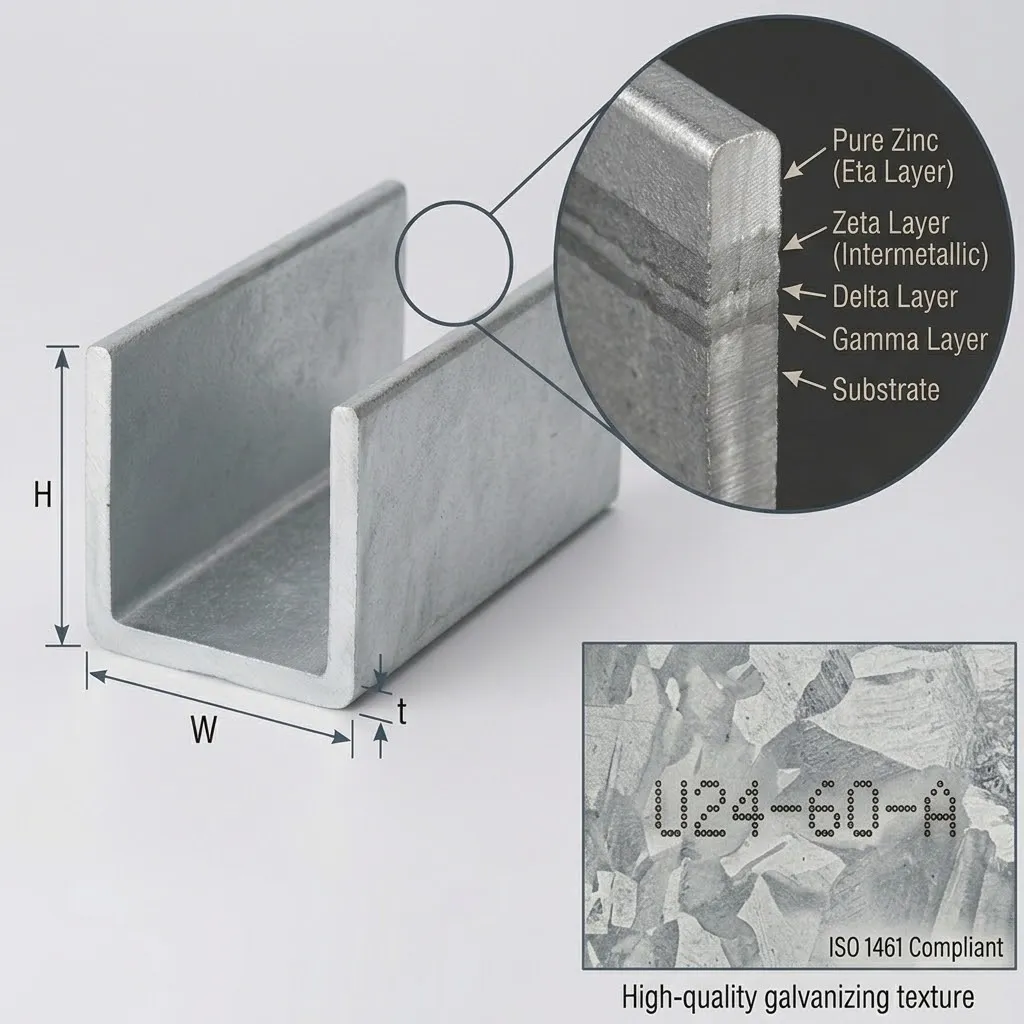
تُستخدم عادةً ثلاثة أبعاد اسمية لوصف أبعاد مقطع U المجلفن:
H: الارتفاع الكلي للجذع
B: عرض الجناح
t: سماكة المادة
تعني تسمية مثل 100 × 50 × 4 مم عادةً مقطعاً بجذع 100 مم وجناحين بعرض 50 مم وسماكة صلب اسمية 4 مم. ويجب ذكر ترتيب الأبعاد على المخطط لأن أعراف التسمية لدى الموردين ليست متطابقة دائماً.
ونصف قطر الثني الداخلي مهم أيضاً. فالزاوية المشكّلة على البارد ليست قائمة تماماً، ويؤثر نصف القطر على عرض الشريط المفرود وتوزيع الإجهاد الموضعي وسلوك الطلاء والملاءمة مع الألواح أو الدعامات. ولذلك قد يكون المخطط الذي لا يذكر إلا H وB وt غير مكتمل للتجميعات الدقيقة.
لا يمكن الحكم على الأداء الإنشائي للمقطع من الأبعاد الخارجية وحدها. ويجب على المشتري أن يأخذ في الاعتبار أيضاً:
مساحة المقطع العرضي والكتلة لكل متر
عزم القصور الذاتي حول المحورين
معامل المقطع المرن واللدن
السلوك في الالتواء
الانبعاج الموضعي للجذع أو الأجنحة
قطر الثقوب وموقعها والمسافة من الحافة
رتبة الصلب ومقاومة الخضوع
المسافة بين الركائز وتقييد الوصلات
لأن مقطع U مفتوح وغير متماثل عادةً حول أحد المحورين، فهو أكثر حساسية للالتواء من الأنبوب المستطيل المغلق. ويكتسب هذا أهمية خاصة عندما يُطبق الحمل بعيداً عن مركز القص. وقد يلزم استخدام تكتيف أو ترتيب مزدوج للمقاطع أو ألواح وصل حيث يكون تقييد الالتواء محدوداً.
يمكن أن يساعد جدول الأحمال في كتالوج المورد في الاختيار الأولي، لكنه لا يحل محل حساب إنشائي خاص بالمشروع.
كيف تُصنع مقاطع U المجلفنة بالغمس الساخن
التشكيل على البارد لمقطع الصلب
في مقاطع U المجلفنة المخصصة، تكون المادة الأولية عادةً شريطاً من الصلب الكربوني المدرفل على الساخن أو على البارد، يُختار وفق السماكة والمقاومة وحالة السطح وأداء التشكيل المطلوبة.
أثناء التشكيل بالدرفلة، يُثنى الشريط على عدة مراحل صغيرة. فمحاولة إنتاج شكل U كاملاً في ثنية أو ثنيتين حادتين تميل إلى زيادة تشوه الأجنحة وتشقق الزوايا والالتواء والارتداد. ويوزع التصميم السليم للمراحل الإجهاد بشكل أكثر تجانساً.
يعطي دليل معالجة الصلب لدينا قدرة تشكيل على البارد عامة تبلغ 1–12 مم لسماكة المادة الداخلة و20–400 مم لارتفاع المقطع المشكّل، بينما نطاقه المرجعي الأضيق لمقاطع U الشائعة هو سماكة 2–8 مم.[¹] ومرة أخرى، هذه أمثلة على قدرة المصنع. ويجب على المشتري تأكيد حدود القوالب الفعلية والحد الأدنى للطلب والتفاوت الممكن تحقيقه مع المنتج المختار.
تشمل الفحوص المعتادة أثناء التشغيل زاوية الجناح، واستواء الجذع، والالتواء، والانحناء، وطول القطع، وموقع الثقوب، وحالة النتوءات.
الجلفنة بعد التشكيل
في الجلفنة بالغمس الساخن بالدفعات، يُنظف مقطع الصلب المكتمل عادةً ثم يُخلل ويُعالج بمادة الصهر ويُجفف ويُغمر في الزنك المنصهر ثم يُخرج ويُبرد ويُفحص.
يصف دليل المعالجة لدينا تسلسلاً عملياً يشمل إزالة الشحوم، والتنظيف الحمضي، والشطف، والمعالجة بمادة الصهر، والتجفيف، والغمر، والتبريد، والتخميل، والفحص. ويذكر نطاق تشغيل لحوض الزنك قدره 450–470 °م بوصفه خبرة عملية من الورشة.[²]
تقع كيمياء الحوض الدقيقة وزمن الغمر وسرعة الإخراج وطريقة التبريد ضمن ضبط العملية لدى مصنع الجلفنة، ولا ينبغي نسخها دون تمحيص في مواصفات الشراء.
للجلفنة بعد التشكيل ميزة مهمة: يصل طلاء الزنك في عملية واحدة إلى السطح الخارجي والزوايا المشكّلة والنهايات المقطوعة والثقوب التي يمكن الوصول إليها. ويمكن أيضاً جلفنة التجميعات الملحومة كوحدة واحدة، شريطة أن تكون مصممة للتهوية والتصريف والمناولة والغمر بأمان.
التشكيل من شريط مجلفن مسبقاً
تُنتج بعض مقاطع U المجلفنة المشكّلة على البارد من شريط صلب مطلي بشكل مستمر. وفي هذا المسار، يكون للشريط المسطح طلاء زنك أو سبيكة زنك قبل دخوله خط التشكيل بالدرفلة.
يُحدد هذا الطلاء عادةً بكتلة الطلاء، غالباً بالغرام لكل متر مربع للوجهين معاً، بدلاً من قواعد السماكة نفسها المستخدمة للمصنوعات النهائية المجلفنة بالدفعات.
تنشأ الحواف المقطوعة والثقوب المثقوبة ومناطق اللحام بعد عملية الطلاء. ويمكن للزنك توفير حماية تضحوية محدودة حول المناطق الصغيرة المكشوفة، لكن هذا لا يعني أن كل حافة مقطوعة أو لحام متضرر مناسب تلقائياً لبيئة خارجية قاسية. فهذا القرار يعتمد على كتلة الطلاء وسماكة الصلب وفئة التعرض والتفاصيل وعمر الخدمة المطلوب.
ولهذا يجب أن يحدد أمر الشراء مسار العملية بدلاً من استخدام كلمة «مجلفن» كمواصفات الطلاء بأكملها.
كيف يحمي طلاء الزنك الصلب
تحمي الجلفنة بالغمس الساخن الصلب الكربوني بطريقتين مترابطتين.
أولاً، تعمل طبقة الزنك حاجزاً مادياً بين الصلب والبيئة. ثانياً، الزنك أنودي بالنسبة للحديد، فيستطيع توفير حماية تضحوية حيث يوجد انقطاع صغير أو ضرر موضعي في الطلاء.
أثناء الجلفنة بالدفعات، يتفاعل الزنك معدنياً مع سطح الصلب وينتج طبقات سبيكة من الحديد والزنك مع طبقة خارجية غنية بالزنك. والنتيجة ليست مجرد دهان يستقر فوق الصلب، فهذه البنية المعدنية تساعد الطلاء على مقاومة المناولة والاحتكاك العاديين.
بعد التعرض، يطوّر الزنك تدريجياً نواتج تآكل تشكل طبقة واقية (باتينا). لكن عمر الطلاء ليس ثابتاً، بل يعتمد على سماكة الطلاء وعوامل بيئية مثل الكلوريدات المحمولة جواً وثاني أكسيد الكبريت والرطوبة والأمطار ودرجة الحرارة، وعلى ما إذا كان السطح يُغسل بحرية أم يبقى محمياً ورطباً.
تعرّف الجمعية الأمريكية للجلفنة «الوقت حتى أول صيانة» بأنه النقطة التي يُظهر فيها 5% من سطح الصلب صدأً أحمر. ويستخدم نموذج التنبؤ لديها متغيرات بيئية فعلية بدلاً من معاملة كل موقع خارجي كظرف التعرض نفسه.الجمعية الأمريكية للجلفنة
لذا لا ينبغي أبداً استخدام عبارة مثل «الصلب المجلفن يدوم 70 عاماً» ضماناً عاماً. ففي ظروف جوية معينة يمكن أن تتجاوز الخدمة 70 عاماً، أما في بيئة ساحلية أو صناعية أو مغمورة أو ملوثة كيميائياً قاسية، فقد تلزم الصيانة قبل ذلك بكثير.
سماكة الطلاء والمعايير المعمول بها
بالنسبة لمنتجات الصلب النهائية المجلفنة بعد التصنيع، يُعد ISO 1461:2022 أحد المراجع الدولية الرئيسية. فهو يحدد خواص الطلاء العامة وطرق الاختبار للمصنوعات المصنّعة من الحديد والصلب المغمورة في الزنك المنصهر، ولا يغطي كل منتجات الألواح أو الأسلاك أو الأنابيب أو المثبتات المجلفنة بشكل مستمر.ISO 1461:2022
يلخص الجدول التالي قيم السماكة الدنيا المحددة عادةً للقطع الفولاذية غير المعالجة بالطرد المركزي وفق ISO 1461.
سماكة مقطع الصلب | الحد الأدنى لسماكة الطلاء الموضعية | الحد الأدنى لمتوسط سماكة الطلاء | الحد الأدنى التقريبي لمتوسط كتلة الطلاء |
|---|
الصلب ≤ 1.5 مم | 35 ميكرومتر | 45 ميكرومتر | 320 غ/م² |
الصلب > 1.5 إلى ≤ 3 مم | 45 ميكرومتر | 55 ميكرومتر | 390 غ/م² |
الصلب > 3 إلى ≤ 6 مم | 55 ميكرومتر | 70 ميكرومتر | 500 غ/م² |
الصلب > 6 مم | 70 ميكرومتر | 85 ميكرومتر | 600 غ/م² |
المصدر: متطلبات الطلاء التي عرضتها جمعية الجلفنة الأسترالية استناداً إلى متطلبات الجلفنة بالغمس الساخن المعتمدة. وعلاقة التحويل المذكورة هناك تقريباً 1 غ/م² = 0.14 ميكرومتر.
يُحدد ASTM A123/A123M-24 عادةً في مشاريع أمريكا الشمالية لطلاءات الزنك بالغمس الساخن على منتجات الحديد والصلب. وفئاته وبنية القبول فيه ليست مطابقة حرفياً لـ ISO 1461، لذا يجب أن يذكر العقد معياراً حاكماً واحداً بدلاً من خلط قيم مناسبة من عدة معايير.معايير ASTM للصلب
في المشاريع الصينية، يُستخدم GB/T 13912 عادةً لطلاءات الجلفنة بالغمس الساخن على المصنوعات الفولاذية. كما يحدد دليل معالجة الصلب لدينا GB/T 6728 لمقاطع الصلب المشكّلة على البارد وGB/T 13912 لطلاءات الجلفنة بالغمس الساخن بوصفهما مرجعين ذوي صلة للفحص.[³]
نقطة صغيرة لكنها مهمة: الطلاء اللامع ذو زهرة الزنك ليس أفضل تلقائياً من الطلاء الرمادي غير اللامع. فكيمياء الصلب، ولا سيما محتوى السيليكون والفوسفور، قد تؤثر على نمو الطلاء ومظهره. ويمكن للتشطيب الرمادي الباهت أو غير المتجانس أن يوفر حماية صحيحة من التآكل إذا كان الطلاء مستمراً ويستوفي السماكة المطلوبة.الجمعية الأمريكية للجلفنة
الأبعاد والتفاوتات والأداء الإنشائي
يجب طلب مقطع U المجلفن الإنشائي من مخطط معتمد لا من وصف شفهي. وكحد أدنى، يجب أن يُظهر المخطط:
المتطلب | المعلومات الواجب تحديدها |
|---|
هندسة المقطع | H وB وt ونصف القطر الداخلي وزاوية الجناح |
الطول | الطول الاسمي وتفاوت طول القطع |
ضبط الشكل | حدود الانحناء والتقوس والالتواء والاستقامة |
المادة | رتبة الصلب ومعيار المادة الحاكم |
الثقوب والشقوق | المقاس والموقع والاتجاه وتفاوت الموضع |
اللحام | نوع اللحام ومقاسه ومتطلب فحصه |
الجلفنة | مسار العملية والمعيار ومتطلب الطلاء |
التشطيب | قبول آثار التصريف وسيلان الزنك والترميم |
المستندات | شهادة المادة وتقرير فحص الطلاء |
يعطي الدليل مراجع عادية للمقاطع المشكّلة على البارد تبلغ ±0.5 إلى ±1.5 مم لأبعاد المقطع، و≤2 مم/م للاستقامة، وتفاوتات طول ±5 مم حتى 6 م أو ±10 مم فوق 6 م.[¹] ويجب التعامل معها كقيم إنتاج إرشادية، والأولوية لمخطط المشروع أو معيار المنتج المعمول به أو خطة الفحص المتفق عليها.
لا تحدد تفاوتاً ضيقاً بلا داعٍ لمجرد أن نموذج التصميم بالحاسوب يعرض ثلاث خانات عشرية. فالتفاوتات الضيقة تزيد ضبط القوالب والفرز والرفض والتكلفة، ويجب حصرها في الأبعاد التي تتحكم في الملاءمة أو المحاذاة أو الأداء الإنشائي.
التطبيقات الهندسية
تثبيت الألواح الشمسية وإطارات المعدات الخارجية
تُستخدم مقاطع U المجلفنة لتثبيت الألواح الشمسية عادةً في المصفوفات الأرضية وإطارات دعم العواكس ومسارات الكابلات وقواعد المعدات. وفي هذه التطبيقات يجب على المهندس مراعاة اقتلاع الرياح وأحمال الثلوج وانزلاق البراغي والتصريف والتماس مع المعادن المختلفة.
تسهّل الشقوق الضبط في الموقع، لكنها تقلل أيضاً المقطع الصافي وقد تؤثر على الانبعاج الموضعي أو التمزق حول الوصلة. ولذلك تنتمي أبعاد الشقوق والمسافات بينها إلى الحساب الإنشائي، لا إلى مخطط التصنيع فقط.
الدعامات الصناعية وأنظمة الكابلات
تُستخدم مقاطع U المقاومة للتآكل كثيراً في دعامات الأنابيب وحوامل الكابلات وواقيات الآلات ومنصات الخدمة. والجلفنة مفيدة حيث تكون إعادة الدهان معطلة للعمل، لكن التعرض الكيميائي لا يزال يحتاج إلى مراجعة منفصلة. فالأحماض والقلويات القوية يمكن أن تهاجم الزنك بسرعة. وفي خدمة المياه، يؤدي الزنك عموماً أفضل أداء في نطاق pH معتدل؛ وتشير الجمعية الأمريكية للجلفنة إلى أن التآكل يزداد كثيراً تحت pH 4 وفوق pH 12.أداء الصلب المجلفن بالغمس الساخن في المياه
التصنيع الزراعي ومشاريع البنية التحتية
تعرّض مباني الماشية ودعامات الري والأسوار ومعدات جوانب الطرق والمخازن المفتوحة الجوانب الصلب لترطيب متكرر وتكثف وبقايا الأسمدة وتلوث التربة.
كثيراً ما تكون التفاصيل أهم من تسمية المنتج. فالمقطع الذي يحتجز الحطام الرطب قد يتآكل أسرع من مقطع يتصرف بحرية بسماكة الطلاء الأولية نفسها. ويمكن لتوجيه الجانب المفتوح للتصريف، وتجنب جيوب المياه الدائمة، وفصل العنصر عن التربة المسببة للتآكل أن يحسّن ظروف الخدمة تحسيناً ملموساً.
فحص الجودة ومتطلبات الشراء
يجب أن تغطي خطة الفحص الموثوقة مقطع الصلب وطلاء الزنك معاً.
بالنسبة للمقطع نفسه، افحص:
شهادة المادة ورتبة الصلب
ارتفاع الجذع وعرض الجناح والسماكة
نصف قطر الثني وزاوية الجناح
الاستقامة والانحناء والالتواء
طول القطع
موقع الثقوب والشقوق
النتوءات والشقوق وعيوب التصفّح
أبعاد اللحام حيثما ينطبق
بالنسبة لطلاء الجلفنة، افحص:
التغطية المستمرة
سماكة الطلاء في مواقع تمثيلية
المناطق غير المطلية أو الصلب الأساسي المكشوف
نتوءات الزنك وسيلانه وكتله التي تعيق التجميع
آثار التصريف وشوائب الرماد
التشوه بعد الجلفنة
مناطق الإصلاح وطريقة الإصلاح
بقع التخزين الرطب
تُستخدم مقاييس سماكة الطلاء المغناطيسية عادةً للقياس غير الإتلافي على ركائز الصلب. ويجب أخذ القراءات في مناطق مرجعية مناسبة، لا فقط حيث يبدو الطلاء سميكاً.
البقع البيضاء الناتجة عن التخزين الرطب ليست بالضرورة مثل الصدأ الأحمر للصلب الأساسي. فالبقع البيضاء الخفيفة قد تكون شكلية في الأساس، أما الترسبات الكثيفة أو الرطوبة المحتبسة أو دلائل فقدان الطلاء فتتطلب فحصاً أدق.
يجب على المشتري أن يطلب تقرير سماكة الطلاء الفعلي عندما يكون المشروع حرجاً. فعبارة «مجلفن وفق المعيار» على الفاتورة أقل فائدة من قياسات موثقة مرتبطة بدفعة الإنتاج.
التركيب والتصنيع الإضافي
كلما أمكن، أكمل القطع والثقب والتخريم واللحام قبل الجلفنة بالدفعات. فهذا النهج يمنح الطلاء فرصة لتغطية الهندسة النهائية.
إذا كان التعديل في الموقع لا مفر منه، فيجب إصلاح المناطق المتضررة بطريقة تسمح بها المواصفات الحاكمة. ويمكن استخدام طلاء غني بالزنك أو رش الزنك الحراري أو أنظمة إصلاح معتمدة أخرى حسب مساحة الضرر والبيئة ومتطلبات العقد.
يتطلب لحام الصلب المجلفن تهوية مناسبة وضبطاً للأبخرة. ويُزال الزنك في منطقة اللحام عادةً أو يُزاح بفعل الحرارة، لذا يجب تنظيف المنطقة وإصلاحها بعد اللحام.
ويحتاج التصميم للجلفنة إلى اهتمام أيضاً. فالفراغات المغلقة أو المتداخلة قد تحتجز سوائل التنظيف أو الغازات الساخنة، والتفاصيل المجوفة أو المغلقة تتطلب ثقوب تهوية وتصريف في مواضع صحيحة. وقد يسبب التصريف السيئ عيوباً في الطلاء، والأخطر أنه قد يخلق خطراً على السلامة أثناء الغمر. وتؤكد إرشادات تصنيع الهياكل المجلفنة تحديداً على الملء والتهوية والتصريف وضبط التشوه.control.SteelConstruction.info
قد تتشوه المقاطع الطويلة أو الرقيقة أو الملحومة بشكل غير متماثل أثناء الجلفنة. ومن الاحتياطات المعقولة: اللحام المتوازن، والتكتيف المؤقت، ونقاط الرفع المناسبة، والتشاور المبكر مع مصنع الجلفنة.
الأسئلة الشائعة
هل كل مقطع U مجلفن بالغمس الساخن يُجلفن بعد التشكيل؟
لا. فبعض المقاطع تُصنّع أولاً ثم تُجلفن بالدفعات كمصنوعات نهائية، وبعضها يُشكّل بالدرفلة من شريط مجلفن بشكل مستمر. ويجب أن تحدد مواصفات الشراء العملية المطلوبة.
ما سماكة الطلاء التي يجب أن أحددها؟
ابدأ بمعيار الطلاء الحاكم وسماكة الصلب، ثم خذ في الاعتبار بيئة التعرض والوقت المقصود حتى أول صيانة. وتجنب اختيار قيمة ميكرون اعتباطية دون التأكد من إمكانية تحقيقها لرتبة الصلب والعملية.
هل يمكن استخدام مقاطع U المجلفنة في المناطق الساحلية؟
نعم، لكن الكلوريدات الساحلية المحمولة جواً تزيد معدل تآكل الزنك. وتؤثر سماكة الطلاء والمسافة من الشاطئ والحماية والتصريف والاتجاه وترسب الأملاح والغسل والصيانة جميعها على عمر الخدمة. وقد يبرر التعرض القاسي استخدام نظام مزدوج يجمع الجلفنة مع طلاء دهان متوافق.
هل يحمل مقطع الصلب الأسمك دائماً حملاً أكبر؟
ليس تلقائياً. فالسماكة تؤثر على القدرة، لكن ارتفاع المقطع وعرض الجناح ورتبة الصلب والطول الفعال وتقييد الوصلات ونمط الثقوب واتجاه الحمل والانبعاج الموضعي كلها مهمة أيضاً.
هل يمكنني لحام المقطع بعد الجلفنة؟
يمكن ذلك بإجراءات لحام مناسبة وتهوية وتجهيز للسطح وإصلاح للطلاء. وفي الإنتاج المتكرر، يكون اللحام قبل الجلفنة بالدفعات أسهل في الضبط عادةً.
هل الصدأ الأبيض سبب لرفض الشحنة؟
ليس في كل الحالات. فبقع التخزين الرطب الخفيفة قد تكون سطحية ولا تقلل الطلاء كثيراً. أما الترسبات البيضاء الكثيفة أو فقدان الطلاء القابل للقياس أو الصدأ الأحمر فيجب التحقيق فيها مقابل متطلبات القبول المعمول بها.
ما المستندات التي يجب طلبها مع الطلب؟
للاستخدام الإنشائي أو في المشاريع، اطلب المخطط المعتمد، وشهادة مادة الصلب، وسجل فحص الأبعاد، وشهادة الجلفنة، وبيانات سماكة الطلاء، وأي تقارير لحام أو اختبارات ميكانيكية محددة.
الخلاصة
مقطع U المجلفن بالغمس الساخن منتج إنشائي وتصنيعي عملي، لكن أداءه يعتمد على أكثر من مجرد وجود الزنك. فهندسة المقطع تتحكم في الصلابة والاستقرار، ورتبة الصلب وجودة التشكيل تؤثران على قدرة التحمل، ومسار الجلفنة يحدد كيفية التعامل مع متطلبات الطلاء والحواف المقطوعة ومناطق اللحام والفحوص.
لذلك يجب أن تحدد المواصفات السليمة المقطع والمادة والتفاوتات ونمط الثقوب وعملية الجلفنة والمعيار الحاكم ومعايير قبول الطلاء والمستندات المطلوبة، وأن تعكس بيئة التركيب الفعلية.
عندما تُحسم هذه البنود قبل الإنتاج، يصبح تصنيع مقاطع U المجلفنة بالغمس الساخن وفحصها وتجميعها وصيانتها أسهل بكثير. والأهم أن المكوّن النهائي يقوم حينها على متطلبات هندسية قابلة للقياس، لا على وصف مبهم لـ«صلب مجلفن».
ملاحظات
الدليل الفني لشنغهاي بانزيجيا للصلب، ص 14–15: عملية المقاطع المشكّلة على البارد، ومعاملات التشكيل العامة، والنطاق المرجعي لمقاطع U، والتفاوتات البُعدية العادية.
الدليل نفسه، ص 7: التسلسل العملي للجلفنة بالغمس الساخن بالدفعات ونطاق حرارة الحوض في الورشة.
الدليل نفسه، ص 18: مراجع الفحص المدرجة، بما فيها GB/T 6728 وGB/T 13912.