热浸镀锌U型槽钢:设计、制造、镀锌与技术要求
热浸镀锌U型槽钢广泛用于需要承载荷载、提供安装边或保护设备,同时又暴露于潮湿和气候中的结构型材。它常见于光伏支架……
阅读全文 →
发送规格、目的地和目标数量,获取针对订单的报价。
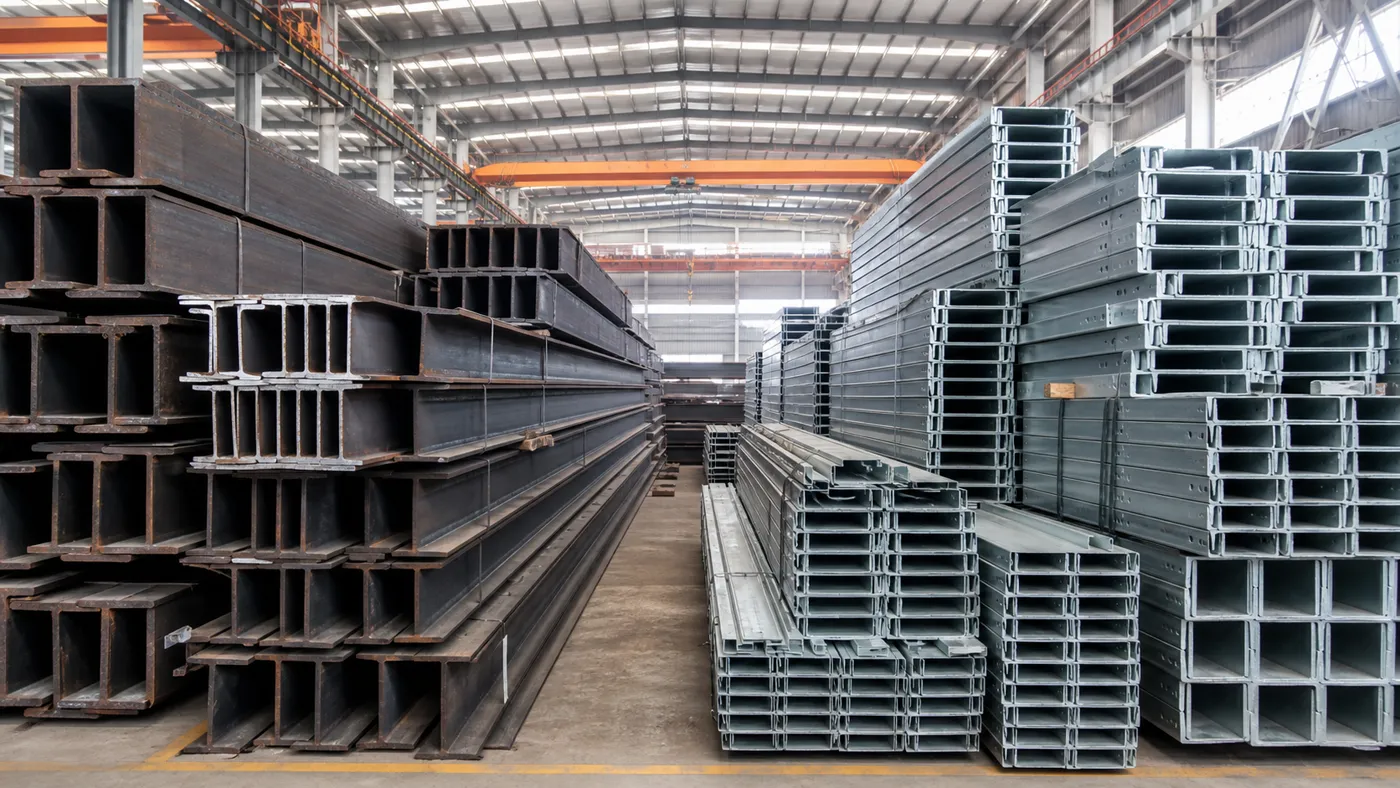
热轧钢与冷成型钢的一切差异,都源于一个数字:约925°C(1,700°F),即钢的再结晶温度。在该温度以上轧制,材料保持柔软、易于加工,出厂时表面粗糙、带有氧化皮,尺寸公差也较宽。在该温度以下(即室温)轧制或成型,钢在成型过程中会发生加工硬化,获得更高的强度和洁净的表面,但需要更大的成型力。
这一个区别,几乎决定了采购商和加工商真正关心的所有实际差异:表面外观、零件公差能控制到多严、钢材成本,以及适合承担哪种结构角色。
热轧在钢的再结晶温度以上进行,通常引用的数值约为925°C(1,700°F),但结构钢的实际温度范围因合金而异,大约在720°C至1,260°C之间。在此温度下,钢足够软,用较小的力即可成型,轧制带来的内应力也会在随后的缓慢冷却中释放。
冷成型——包括冷轧、矫平、辊压成型和分条——在该温度以下进行,几乎都是在室温或接近室温下进行,而且几乎总是针对已经热轧过一次的钢材。这一次没有再次加热来释放应力,因此成型过程本身会永久改变金属的内部组织。
表面状态是最直观的差异。热轧钢冷却时表面会附着一层氧化铁——即氧化皮,呈粗糙的哑光灰色,某些后续工序前必须通过酸洗或抛丸去除。冷成型和冷轧钢完全没有氧化皮,表面光滑,常带有轻微光泽。
尺寸控制的方向与很多人的预期相反。热轧钢离开轧机后冷却不均匀,由此产生的翘曲和厚度波动难以完全控制——这正是热轧卷几乎总要经过矫平才能成为可用平板的原因。相比之下,冷成型工序通常能把公差控制得严格好几倍,原因很简单:没有热收缩与设备“对抗”。
强度与塑性则呈相反趋势。冷加工通过应变硬化提高屈服强度和硬度——有时提高幅度很大——但会降低材料在不退火情况下继续变形的能力。热轧钢保留了更多天然塑性,这也是它仍是需要承受载荷而不开裂的结构构件首选的原因之一。
简而言之,成本直接取决于工艺复杂程度:热轧所需工序更少、精密设备更少,因此按单位重量计算始终是更便宜的选择,这还没有算上冷成型额外的公差和表面要求。
性能 | 热轧 | 冷成型 / 冷轧 |
成型温度 | 高于约925°C(1,700°F) | 室温(低于再结晶温度) |
表面状态 | 粗糙,带氧化皮 | 光滑,常略带光泽 |
尺寸公差 | 较宽;冷却不均会有一定翘曲 | 较严;无热变形 |
内应力 | 低(缓慢冷却中释放) | 较高(应变硬化中锁定) |
强度 / 硬度 | 屈服强度较低,塑性较高 | 屈服强度和硬度较高 |
每吨相对成本 | 较低 | 较高 |
典型结构角色 | 承重构件、重型型材 | 精密零件、薄规格构件 |
无论是热轧卷还是冷轧卷,到达加工商手中时都不能直接使用。两者都需要开卷、矫直并切成可用尺寸——不管原卷是如何生产的,这一步本身就是一道冷成型工序。
横切(矫平)线将钢卷开卷,通过多辊矫平机去除卷取时形成的弯曲和内应力,然后按规定长度剪切并堆垛成品板。根据我们内部的横切工艺手册,标准生产线可加工厚度0.3–25 mm、宽度500–2,000 mm的材料,切割长度500–12,000 mm。
参数 | 规格 |
加工厚度范围 | 0.3 – 25 mm |
加工宽度范围 | 500 – 2,000 mm |
切割长度范围 | 500 – 12,000 mm |
长度公差 | ±0.5 mm / ±1.0 mm |
对角线公差 | ≤2.0 mm/m² |
平整度 | ≤3 mm/m² |
剪切毛刺 | ≤板厚的5% |
生产线速度 | 0 – 60 m/min |
在这类设备上,热轧和冷轧原料的真正区别体现在平整度和公差上。热轧卷通常残留更大的弯曲和表面氧化皮,矫平机需要更大的辊压下量才能达到公差要求;冷轧卷本身更平整,通常只需较少矫正就能达到公差带中较严的一端。
分条线的切割方式恰好相反——不是缩短钢卷,而是用圆盘剪将宽度分成若干窄条,再分别张紧并重新卷取。根据同一工艺手册,标准分条线可加工厚度0.2–12 mm、宽度500–2,000 mm的材料,分条宽度最窄可达20 mm乃至10 mm,单卷最多可分30条。
参数 | 规格 |
加工厚度范围 | 0.2 – 12 mm |
原料宽度范围 | 500 – 2,000 mm |
分条宽度范围 | 20 – 1,800 mm(最小可至10 mm) |
宽度公差 | ±0.1 – ±0.5 mm |
分条数 | 最多30条 |
剪刃直径 | Φ200 – Φ350 mm |
刀片间隙 | 板厚的5% – 12% |
生产线速度 | 0 – 120 m/min |
最大卷重 | 30吨 |
刀片间隙是这里最关键的参数,而且并非固定不变——手册规定为板厚的5%至12%,并根据材料牌号调整,因为适用于软质冷轧带钢的间隙,用在更硬更厚的热轧卷上会撕裂而不是剪切。
热轧钢的天然用途,是所有需要承载而不要求光亮外观的结构:结构梁和槽钢、钢筋、大口径钢管、铁路钢轨以及重型农机和工程机械框架,都依赖热轧钢的塑性、更大的可选规格和更低的吨价。
冷成型和冷轧钢则擅长相反的工作。汽车车身面板、家电外壳、精密冲压支架和暖通风管,都依赖冷成型提供的严格公差和洁净表面。很大一部分轻钢结构框架——立柱、导轨和檩条——也是冷成型的,行业做法高度标准化,以至于美国钢铁协会专门为这一类产品制定了设计规范AISI S100。尤其是分条带钢,它是焊管厂的直接原料,带钢的宽度公差会直接影响成品焊缝的一致性。
可以——这实际上是正常的生产顺序,而非例外。大多数冷轧和冷成型钢最初都是热轧卷,经过酸洗去除氧化皮,再冷轧、矫平或分条,达到最终规格。
就屈服强度和硬度而言,一般是的,但这种强度来自应变硬化,除非随后退火,否则会降低剩余塑性。这种取舍是否值得,完全取决于用途需要的是强度还是不开裂地变形的能力。
根据标准工艺手册,分条带钢的宽度公差通常在±0.1 mm至±0.5 mm之间,取决于材料厚度和宽度,较严的数值适用于较薄、较窄的分条。
按吨计算,基本上总是如此——热轧所需工序更少、精密工装更少。但一旦项目需要只有冷成型才能提供的公差、表面或强度,仅凭价格比较两者就失去了意义。
抽象地说,两种工艺没有优劣之分。区分它们的再结晶分界线,同时也区分了它们的全部取舍,正确的选择取决于成品零件实际需要承担的功能。对于直接用钢卷加工的企业来说,这一决定不仅涉及原材料,还关系到矫平和分条设备本身如何针对所用原料进行设置。在批量生产前进行一次工艺工程评审——根据实际钢卷规格(热轧或冷轧)匹配生产线参数——远比等到车间出现公差问题后再处理要好。
发送规格、数量和目的港,我们的销售团队将为您准备报价。