热浸镀锌U型槽钢:截面设计、制造与镀层质量工程指南
热浸镀锌U型槽钢广泛用于户外支撑框架、光伏支架系统、设备底座、电缆支撑结构、农业设施和一般钢结构加工。原因很简单……
阅读全文 →
发送规格、目的地和目标数量,获取针对订单的报价。
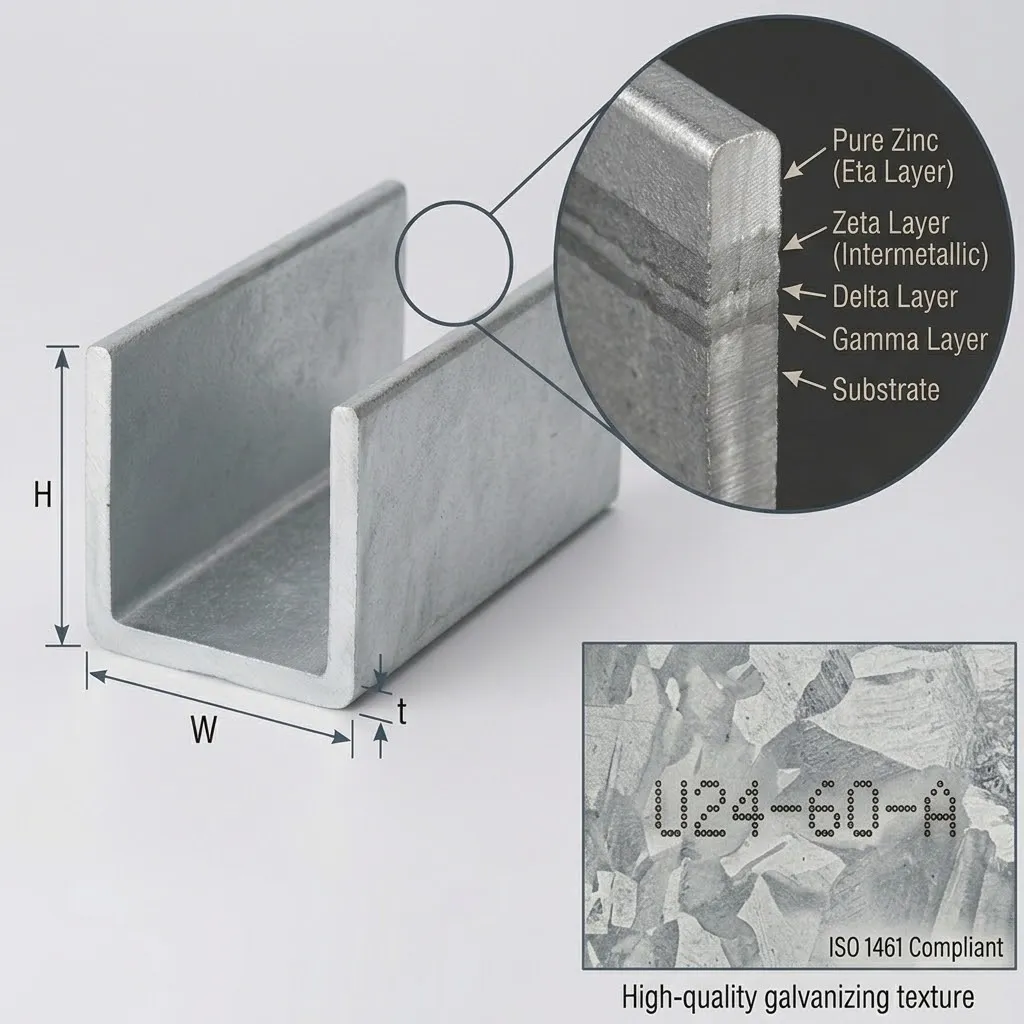
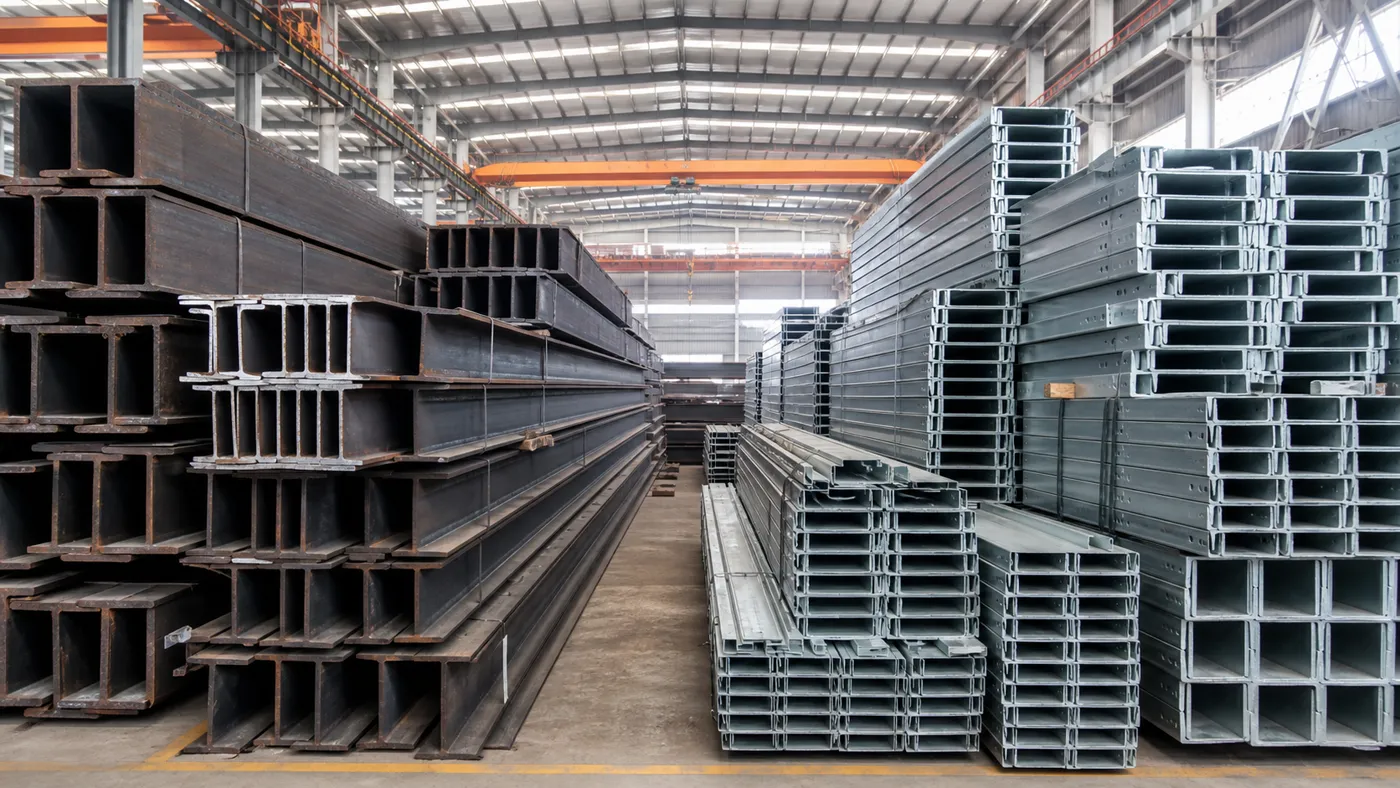
热浸镀锌U型槽钢广泛用于需要承载荷载、提供安装边或保护设备,同时又暴露于潮湿和气候中的结构型材。它常见于光伏支架系统、工业框架、设备支架、电缆桥架、围栏、农业设施和轻钢结构中。
这种产品看似简单,但至少在对性能有要求时,它并不简单。
买方必须综合考虑槽钢的几何形状、钢级、成型工艺、锌层、孔位布置、加工顺序和安装环境。如果只规定外形尺寸,交付的槽钢可能符合图纸,但使用中表现不佳。扭曲过大、孔周围镀层不足、翼缘变形或锌层不合适,都可能在日后造成问题。
本指南介绍热浸镀锌U型槽钢如何制造、其防腐保护如何起作用、工程师应在采购图纸上写明什么,以及发货前哪些检验点值得关注。
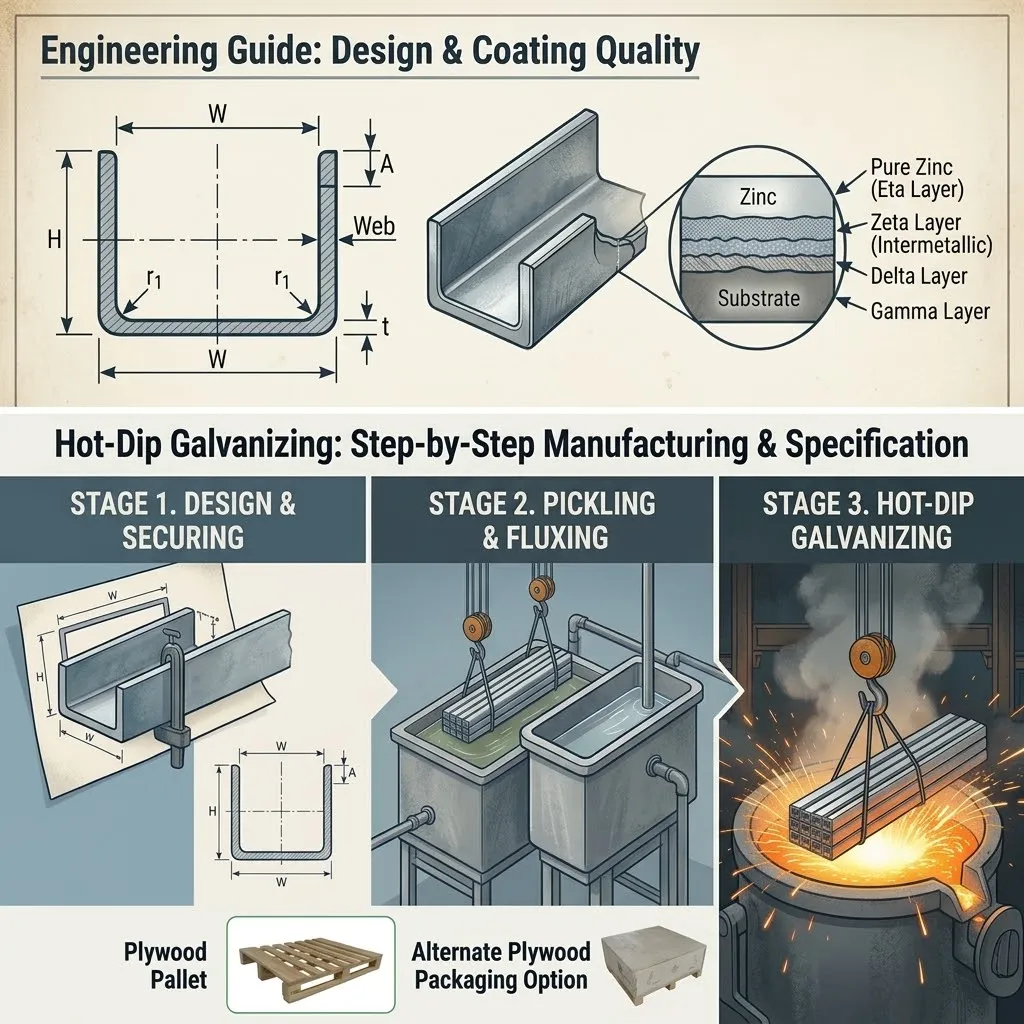
U型槽钢是一种开口钢型材,由平直的腹板和两个平行或接近平行的翼缘组成。根据图纸要求,转角可以是尖角、冷弯自然形成的圆角,或具有规定内半径的圆角。
热浸镀锌U型槽钢这一名称可能指两种不同的产品:
先成型、切割、钻孔(可能还有焊接),再将整个成品构件浸入熔融锌中的U型槽钢。
用连续镀锌带钢辊压成型的槽钢。
每一份正式询价都应清楚写明这一区别。
批量热浸镀锌会覆盖成品钢构件的所有外露表面,包括成型转角和处理得当的孔。ISO 1461:2022涵盖将钢铁制件浸入锌液所形成的镀层,但明确将连续镀锌钢板和带钢排除在适用范围之外。因此,连续镀锌材料需要采用钢板或带钢的镀层技术标准,而不能只描述为“按ISO 1461镀锌”。ISO 1461:2022
对于户外支架、外露结构支撑、光伏基础和加工组件,通常规定加工后镀锌,因为这能使整个成品的镀层保持连续。预镀锌带钢仍适合较轻型材的受控生产,但切口和成型后的加工部位需要另行关注。
大多数定制U型槽钢由分条带钢制成。宽幅钢卷按所需带宽纵向分切,然后送入辊压成型线或在折弯机上成型。
在连续冷弯辊压成型中,带钢并不是一次大角度折弯就成为最终的U形,而是依次通过一系列成型辊。每一道机架完成一部分弯曲,直至达到目标腹板、翼缘、转角半径和开口尺寸。
这种渐进方式很重要。过早强行达到最终角度,会增加局部应变、翼缘波浪、表面压痕和尺寸不稳定。
实际的冷弯成型流程通常包括:
钢卷上料和矫平
带钢导向和对中
逐道辊压成型
最终校准
根据需要进行在线或离线冲孔
定尺切断
尺寸和表面检验
我们的钢材加工手册描述了同样的生产逻辑,并给出冷弯U型槽钢的参考加工范围:截面高度50–200毫米,翼缘宽度30–80毫米,厚度2.0–8.0毫米。这些数据应视为加工商的能力参考,而不是行业通用极限。更大、更小、更厚或不对称的截面,可能需要不同的设备、模具或成型工艺。
资料来源:《钢材加工技术手册》第14–15页。
冷弯钢材不会完全停留在模具推压到的位置。卸载后,弹性恢复会引起回弹,其大小取决于钢材屈服强度、厚度、弯曲半径、模具状况和成型顺序。
因此,图纸应规定所需的成品角度和尺寸,而不是指示生产厂采用某个假定的模具角度。
截面中还可能保留残余应力。这本身并不一定是缺陷,但不平衡的成型顺序会产生弯曲、侧弯或扭曲。腹板较窄的长结构用镀锌U型槽钢尤其敏感,因为折弯处一个很小的角度误差,到了翼缘边缘就会变成明显的偏移。
热浸镀锌不只是在表面覆盖一层锌。浸镀过程中,锌与处理得当的钢材发生冶金反应,在外层富锌层之下形成锌铁合金层。
该工艺通常包括以下几个受控阶段:
脱脂,去除油污和车间污染物
酸洗,去除铁锈和氧化铁皮
水洗
助镀,防止浸镀前形成氧化物
烘干
浸入熔融锌
提出、排锌、冷却和检验
我们的加工手册记录的锌浴工作温度为450–470°C。在实际工业生产中,具体的锌浴成分、浸镀时间、提出速度、钢材成分和截面几何形状由镀锌厂控制,而不是从某个固定配方中选定。
资料来源:《钢材加工技术手册》第7页。
锌以两种方式保护钢材。第一,它是钢材与环境之间的物理屏障;第二,锌相对于钢为阳极,因此能对镀层被划伤或局部损伤处的小面积裸露钢材提供牺牲保护。
镀层在大气中会逐渐形成稳定的锌钝化膜。因此,使用寿命受镀层厚度、空气含盐量、二氧化硫、湿度、降雨、温度以及表面是否被遮挡而无法被雨水冲刷等因素影响。美国镀锌协会的锌层寿命预测工具就是根据这些环境因素进行估算,而不是给所有镀锌产品指定一个统一的寿命。锌层寿命预测工具
所以,“镀锌钢可用70年”这类说法需要放在具体背景下理解。长期免维护是可能的,但这并不是对每一个沿海、化工、埋地或长期潮湿安装环境的保证。
重要尺寸并不限于总宽和总高。一份实用的镀锌U型槽钢尺寸清单应规定:
图纸项目 | 重要原因 | 典型控制方法 |
|---|---|---|
腹板宽度 | 决定配合、螺栓间距和安装面积 | 卡尺、钢尺或型材量规 |
翼缘高度 | 影响截面刚度和连接间隙 | 卡尺或型材量规 |
材料厚度 | 影响强度、重量、弯曲性能和镀层要求 | 在避开镀层不平处用千分尺测量 |
内弯半径 | 影响成型应变和可用内部空间 | 半径规或认可的样板 |
翼缘角度 | 影响装配配合和叠放 | 角度规或检具 |
长度 | 控制安装和孔位对齐 | 钢卷尺或定尺挡块 |
直线度 | 影响导轨、框架和长组件 | 直尺、拉线或经校准的检具 |
扭曲度 | 可能使型材无法平放 | 检验平台或端部基准检具 |
孔径和孔距 | 决定紧固件配合和荷载传递 | 塞规、卡尺和坐标检查 |
锌层厚度 | 直接关系到镀层符合性和耐久性 | 经校准的磁性测厚仪 |
公差必须与用途相适应。埋地光伏支架和机器安装导轨所需的尺寸控制并不相同。过严的公差会增加模具、检验和分拣成本,而含糊的公差则使生产厂没有客观的验收依据。
此外,U型槽钢是开口截面,其抗扭性能与闭口矩形管不同。槽钢可以绕一个轴高效承受弯曲,但偏心荷载可能引起扭转。因此,承重用途应由合格的结构工程师根据实际钢级、截面、连接细节、无支撑长度和适用设计规范进行验算。
镀锌保护的是型材,而不能弥补截面尺寸不足。
对于批量镀锌的加工制件,ISO 1461:2022将最小镀层厚度与钢制件厚度挂钩。以下是非离心处理钢制件的常用值:
钢材厚度 | 最小局部镀层厚度 | 最小平均镀层厚度 |
|---|---|---|
≤1.5 mm | 35 μm | 45 μm |
>1.5 mm 至 ≤3 mm | 45 μm | 55 μm |
>3 mm 至 ≤6 mm | 55 μm | 70 μm |
>6 mm | 70 μm | 85 μm |
这些是最低验收值,并不承诺每个测点的读数都完全一样。它们也不应照搬到连续镀锌带钢订单上,因为这类产品通常以镀层质量规定,并受不同的产品标准管辖。已发布的EN ISO 1461指南解释了加工制件的局部和平均镀层要求。英国镀锌协会:EN ISO 1461
对于北美项目,ASTM A123/A123M-24是现行的钢铁制品热浸镀锌层标准。项目文件应写明以ASTM、ISO、EN、GB还是其他地区标准体系作为验收依据;从几套标准中各挑选部分条款混用而不解决其冲突,只会让检验更难,而不是更安全。ASTM钢材标准
我们的钢材加工手册给出65–120 μm作为热浸镀锌作业的一般车间参考范围。这可以描述可达到的生产水平,但验收标准仍应来自约定的标准和实际基材厚度,而不是宽泛的目录范围。
U型槽钢是开口的,因此不存在未开排气孔的密闭空心型材那样的压力危险。但如果端板、加劲板、套装零件或位置不当的连接板形成了凹槽,它仍可能积存熔融锌。
镀锌厂需要为以下情况留出通道:
前处理液的进出
空气和气体的排出
熔融锌与表面的接触
提出时多余锌液的排出
如果槽钢是焊接组件的一部分,应在开始加工前审查排锌和排气设计。合理的节点设计还能减少锌流痕、锌堆积、锌灰窝和搬运危险。行业设计指南指出,灌注、排气、排锌和变形问题需要在设计阶段考虑,而不是焊接后再纠正。SteelConstruction.info镀锌指南
锌浴会加热整个构件。薄截面、不对称焊缝、材料厚度差异大以及受约束的组件,在残余应力释放时可能发生变形。
不能因为长槽钢在镀锌前是直的,就认为它镀锌后仍然完全平直。通过平衡的加工方式、合适的吊点、合理的加劲板布置、相近的构件厚度以及尽早与镀锌厂沟通,可以降低风险。
厚一些的槽钢并不会自动免疫。几何形状往往和厚度同样重要。
钢材化学成分会影响锌铁反应。某些硅和磷的组合可能形成更厚、更暗或纹理更粗的镀层。灰暗的外观本身并不能证明耐腐蚀性能差。镀层厚度、连续性、附着力以及是否适合预期用途,比外观亮度更重要。美国镀锌协会:热浸镀锌层
如果装饰性外观很重要,请在生产前说明,并约定一个切合实际的外观标准。不应把结构镀锌当作抛光的建筑装饰镀层来评判。
尽可能在批量热浸镀锌之前完成钻孔、开槽、切口和焊接,这样成品构件可以作为一个整体进行清洗和镀锌。
镀锌后切割会在新边缘露出裸钢。小面积裸露处可能得到附近锌层的一定牺牲保护,但不能以此为借口忽视明显的损伤。修补方法、允许修补面积、修补材料和所需修补厚度,应遵循适用的镀锌标准和项目技术要求。
螺纹连接也需要提前规划。锌层会改变内外螺纹的有效尺寸。螺母扩孔、螺纹余量、小五金件的离心甩锌处理以及适用的紧固件镀层标准,都需要另行约定。为大型U型槽钢编写的标准,并不自动适用于与其配套的螺栓和螺母。
对于带长圆孔的定制镀锌U型槽钢,采购图纸应写明:
长圆孔的宽度、长度、方向和间距
尺寸是指镀锌前还是镀锌后
去毛刺要求
锌层堆积可能影响装配的部位
发送规格、数量和目的港,我们的销售团队将为您准备报价。